Teollisuuden uutisia
 Oct 29, 2026
 Lähettäjä ylläpitäjä
Anodisointi tai jauhemaalaus: kuinka valita oikea pintakäsittely tarkkuusalumiiniosiin
Miksi pintakäsittely ratkaisee tarkkuusalumiiniosien suorituskyvyn
Tarkat alumiiniosat epäonnistuvat harvoin pelkän perusseoksen takia. Useimmissa kenttävaurioissa pintakerros on heikko kohta: pinta, joka kuoriutuu tärinän vaikutuksesta, kuluu läpi liukuvasta rajapinnasta tai syöpyy muutaman kuukauden suolaruiskutuksen tai kostean varastoinnin jälkeen. Insinööreille ja hankintatiimeille pintakäsittely on keskeinen toiminnallinen päätös, joka muokkaa kestävyyttä, sähköistä käyttäytymistä, mittatarkkuutta ja kokonaiskustannuksia. Se ei ole kosmeettinen jälkijuttu.
Autoelektroniikassa, teollisuusroboteissa ja miehittämättömissä ilma-aluksissa käytettävien alumiinikomponenttien markkinoita hallitsee kaksi prosessia: anodisointi ja jauhemaalaus. Molemmat suojaavat alumiinia tehokkaasti, mutta toimivat kuitenkin pohjimmiltaan eri tavoin. Anodisointi kasvattaa itse metallista oksidikerroksen, kun taas jauhemaalaus sitoo polymeerikerroksen pintaan. Väärän tuotteen valinta voi johtaa ennenaikaiseen kulumiseen, toleranssiristiriitoihin, kierteiden tukkeutumiseen tai odottamattomaan budjetin kasvuun näytteiden jo koneistuksen jälkeen.
Tässä oppaassa verrataan molempia prosesseja käytännön hankinnan näkökulmasta. Se selittää, miten kukin toimii, missä kukin toimii hyvin, miten valinta vaikuttaa tiukoihin toleransseihin, mikä ohjaa kustannuksia ja kuinka hoito sovitetaan todellisiin käyttöolosuhteisiin. Tavoitteena on auttaa sinua määrittämään viimeistely alumiiniosat piirustuksen ensimmäisestä versiosta sen sijaan, että havaitsisi ongelmia validoinnin aikana.
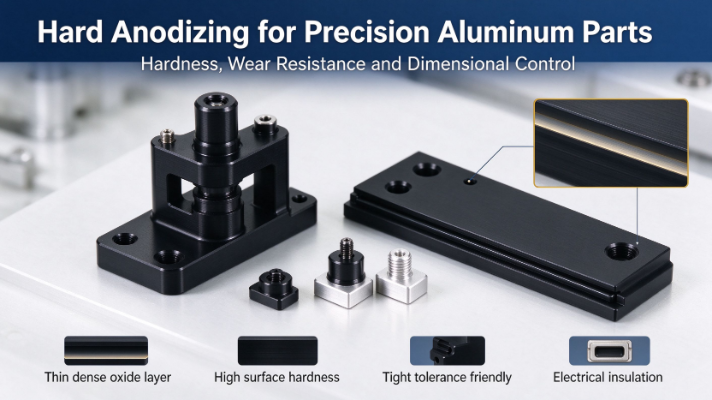
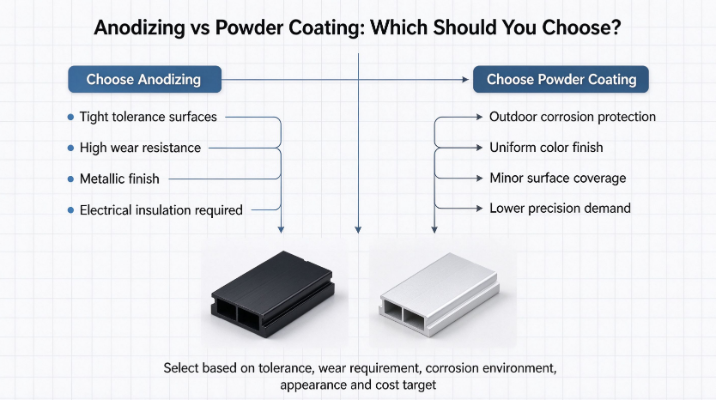
Pika vastaus: Anodisointi on yleensä parempi valinta tiukoille toiminnallisille pinnoille, sähköeristykselle ja kulutuskestävyydelle. Jauhemaalausta suositellaan yleensä paksun, tasaisen suojan saamiseksi ulkona oleville osille sekä vahvoihin väri- ja rakennevaatimuksiin.
Kuinka alumiinin anodisointi toimii ja mihin se sopii
Sähkökemiallinen periaate
Anodisointi on sähkökemiallinen prosessi, jossa alumiiniosa toimii anodina happamassa elektrolyyttihauteessa. Säädetyssä virrassa, jännitteessä ja lämpötilassa happi yhdistyy alumiinin kanssa pinnalla muodostaen huokoisen alumiinioksidikerroksen. Tämä kalvo on osa perusmetallia eikä erillinen pinnoite, joten se ei kuori tavanomaisessa mielessä. Huokoset voidaan sitten sulkea tai täyttää väriaineella laajan värivalikoiman ja paremman korroosiokyvyn saavuttamiseksi. Koska kalvo on kasvatettu alustasta, tarttuvuus on erinomainen ja prosessi sopii osiin, joiden reunat, kierteet ja koneistettu geometria on säilytettävä ehjinä.
Yleisiä tarkkuuskomponenttien tyyppejä
- Tyypin II standardi anodisointi: Suhteellisen ohut kalvo, joka tarjoaa hyvän ulkonäön, laajan värjättävän värivalikoiman ja luotettavan korroosiosuojan. Se on tavallinen valinta kuluttajille suunnattuihin koteloihin ja yleiskäyttöisiin kiinnikkeisiin.
- Tyypin III kova anodisointi: Paksumpi ja tiheämpi kalvo, jolla on korkea kovuus, sopii liukupinnoille, ohjausominaisuuksiin, toimilaitteiden liitäntöihin ja toistuvalle kitkalle altistuviin osiin.
Vahvuudet tarkkuusalumiinikomponenteille
- Erinomainen tarttuvuus, koska kalvo kasvaa alustasta sen sijaan, että se istuisi sen päällä.
- Korkea pinnan kovuus ja kulutuskestävyys, erityisesti kovan anodisoinnin yhteydessä.
- Hyvä korroosionkestävyys useimmissa sisätiloissa ja kohtalaisen aggressiivisissa ympäristöissä.
- Ohut kalvorakenne, joka säilyttää tiukat mittatoleranssit, kun kasvu on kompensoitu kunnolla.
- Pinta sähköeristys, joka on hyödyllinen asennusominaisuuksien ja maadoituksen suunnittelussa.
- Metallinen rakenne, jolla on puhdas, yhtenäinen ulkonäkö koneistetuilla pinnoilla.
Suunnittelun rajoitukset
- Värjätyt pinnat voivat haalistua pitkäaikaisessa UV-altistuksessa, joten ne eivät ole ihanteellisia pitkäaikaiseen ulkokäyttöön.
- Peittävyys voi olla epätasaista syvissä onteloissa ja terävissä sisäkulmissa, joissa elektrolyytin virtaus on rajoitettua.
- Värien yhtenäisyyttä on vaikeampi hallita monimutkaisilla geometrioilla ja sekametalliseoksilla.
- Prosessi ei voi piilottaa huokoisuutta, naarmuja tai koneistusjälkiä. Sillä on tapana paljastaa ne.
Kova anodisointi ansaitsee erityisen huomion tarkkuustyöstä. Kalvo kasvaa osittain alkuperäiseen pintaan ja osittain ulospäin, joten mitat muuttuvat osan molemmin puolin. Piirustuksissa on otettava huomioon tämä kriittisten halkaisijoiden, kierreominaisuuksien ja puristussovitusalueiden kasvu. Muuten oikein koneistettu osa voi vielä valmistuttuaan jäädä toleranssin ulkopuolelle.
Alumiiniosien jauhemaalaus: prosessi ja vahvuudet
Miten pinnoite rakennetaan
Jauhemaalaus levittää kuivaa, hienoksi jauhettua polymeerijauhetta alumiinipinnalle sähköstaattisen varauksen avulla, jolloin hiukkaset vedetään tasaisesti maadoitettuun osaan. Pinnoitettu osa menee sitten kovetusuuniin, jossa jauhe sulaa, virtaa ja kemiallisesti silloittuu jatkuvaksi kalvoksi. Koska mikään liuotin ei haihdu kovettumisen aikana, prosessi tuottaa vähäisiä haihtuvia päästöjä verrattuna moniin nestemäisiin pinnoitusjärjestelmiin. Tuloksena on paksu, tasainen kerros, joka piilottaa pienet pinnan epätasaisuudet ja tarjoaa vahvan suojan kosteutta ja suolaa vastaan.
Alumiinikomponenttien tärkeimmät edut
- Erinomainen korroosionkestävyys, erityisesti ulkokäyttöön ja korkean kosteuden huoltoon.
- Laaja valikoima mattaisia, kiiltäviä, teksturoituja ja metallinhohtoisia värejä yhtenäisellä ulkonäöllä.
- Paksumpi kalvo, joka peittää visuaalisesti pienet viat ja kevyet työstöjäljet.
- Hyvä iskunkestävyys ja murtumiskestävyys käsittelyn aikana.
- Vähäiset haihtuvat päästöt ja yleisesti suotuisa ympäristöprofiili.
Harkittavat rajoitukset
- Pinnoiterakenne on paljon paksumpi, mikä voi työntää kriittisiä sovituksia toleranssin ulkopuolelle, jos sitä ei ole suunniteltu suunnitteluun.
- Appelsiininkuori, pölysulkeumat ja reunojen kerääntyminen ovat todennäköisempiä terävissä kulmissa ja monimutkaisissa profiileissa.
- Erittäin tiiviit toiminnalliset pinnat, kuten tiivistyspinnat ja tarkkuusreiät, yleensä peitetään tai jätetään pois.
- Pinnan kovuus on pienempi kuin kova-anodisointi, joten pinnoite on helpompi naarmuttaa liukuvassa kosketuksessa.
Side-by-Side suorituskyvyn vertailu
Alla olevassa taulukossa on yhteenveto siitä, kuinka nämä kaksi prosessia käyttäytyvät ominaisuuksissa, jotka useimmiten ohjaavat määrittelypäätöksiä. Arviot ovat suhteellisia ja riippuvat seoksesta, kalvon spesifikaatiosta, tiivistyksen laadusta ja hartsijärjestelmästä, joten ne on vahvistettava omien testivaatimustesi perusteella.
| Omaisuus | Anodisointi | Jauhemaalaus |
|---|---|---|
| Korroosionkestävyys | Hyvä, parannettu kunnollisella tiivistyksellä | Erinomainen erityisesti suolaisissa tai kosteissa olosuhteissa |
| Kulutus- ja naarmuuntumiskestävyys | Erittäin korkea kovaanodisoituna, kohtalainen tyypin II kanssa | Kohtalaiset, syvät naarmut voivat paljastaa perusmetallin |
| Sähköeristys | Vahva, oksidikerros on eriste | Hyvä, riippuu kalvon paksuudesta ja kovettumisen laadusta |
| Mittojen toleranssivaikutus | Pienestä kohtalaiseen, kasvu on kompensoitava | Suurempi kertymä, voi ylittää tiukat toleranssit |
| UV-stabiilisuus | Rajoitettu värjätyille pinnoille, parempi suljetuille kirkkaille kalvoille | Hyvä laadukkaiden polyesteri- tai polyuretaanijärjestelmien kanssa |
| Ulkonäkö | Metallinen ilme läpikuultavilla väreillä | Läpinäkymätön, laaja valikoima matta-, kiiltäviä ja teksturoituja viimeistelyjä |
| Kemiallinen kestävyys | Hyvä mietoja kemikaaleja vastaan, heikompi vahvoissa emäksissä | Hyvä, vaihtelee hartsijärjestelmän mukaan |
| Maksimi työlämpötila | Pääasiassa seoksen ja oksidin stabiilisuus hallitsee | Yleensä hartsi rajoittaa, usein alle 150 celsiusastetta vakiojärjestelmissä |
| Korjauksen toteutettavuus | Vaikea, osat yleensä irrotetaan ja käsitellään uudelleen | Mahdollista viimeistelyllä, mutta värien sovittaminen on haastavaa |
Mittojen toleranssivaikutus
Mittatoleranssi on alue, jossa valinnalla on eniten merkitystä tarkkuusosissa. Ohuella tyypin II anodikalvolla on pieni vaikutus useimpiin ominaisuuksiin, mutta kova anodisointi ja jauhemaalaus lisäävät mitattavissa olevaa paksuutta, joka on vähennettävä nimellissuunnittelusta. Yleinen virhe on koneistaminen lopulliseen piirustuskokoon ja sitten havaitaan, että valmis osa ei enää sovi liitoskomponenttiin. Hyvin hoidetuissa projekteissa kerrotaan, mitataanko jokainen mitta ennen pintakäsittelyä vai sen jälkeen ja peitetään toiminnalliset pinnat vastaavasti.
Sovellusskenaariot autoteollisuudessa, robotiikassa ja UAV-komponenteissa
Jokaisella toimialalla on erilaisia vaatimuksia alumiinipinnoille. Oikea viimeistely riippuu vähemmän yleisestä maineesta, vaan enemmän siitä, missä osa sijaitsee, mikä siihen koskettaa ja kuinka kauan sen on säilyttävä. Seuraavat skenaariot kuvastavat yleisiä projektimalleja.
Autojen tarkkuusalumiiniosat
Kamerakotelot, anturikannattimet ja jäähdytyslevyt ovat jaetut vaatimukset. Sisustuksessa ja koristeellisissa kansissa on tyypin II anodisointi tai hienojakoinen jauhemaalaus ulkonäön vuoksi. Rakenteelliset ja voimansiirron viereiset osat tarvitsevat usein kovaa anodisointia vastapinnat ja korroosionkestävää pinnoitetta paljaat pinnat. Anturikiinnikkeet vaativat myös vakaat mitat, joten pinnoitteen rakenne on vahvistettava kiinnitysrajapintaa vasten ennen irrottamista. Autoalan ohjelmissa pintakäsittely, joka läpäisee suolasuihkutestin, mutta siirtää anturin kiinnikettä muutaman millimetrin kymmenesosan, on edelleen epäonnistunut osa.
Teollisuusrobotin alumiiniosat
Liitoskotelot, pääteosat ja asennuskehykset toimivat korjaamoissa, joissa öljysumu, jäähdytysnesteen roiskeet ja toistuva käsittely ovat normaaleja. Liukuvat ja pyörivät liitännät suosivat kovaa anodisointia sen kulutuskestävyyden ja alhaisen hilseilyriskin vuoksi. Rakenteellisissa kehyksissä, joihin yhteenliittyvät osat eivät koskaan kosketa, voidaan käyttää jauhemaalausta kemikaalien sietokyvyn ja helpon puhdistuksen varmistamiseksi. Elektroniikan kiinnityskohtien eristysvaatimukset tekevät anodisoiduista pinnoista usein luonnollisen istuvuuden, koska oksidikerros estää tahattoman sähkökosketuksen.
UAV ja drone alumiinirunko ja rakenneosat
Drone-kehyksissä yhdistyvät ulkoaltistus, tärinä, auringonvalo ja jatkuva paine pitääkseen painon alhaisena. Jauhemaalaus tarjoaa vahvan ulkosuojan ja selkeän väri-identiteetin lentokoneen rungon rungoille, kun taas anodisointi sopii varren tarkkoihin liitoksiin ja kiinnitysliitäntöihin, jotka vaativat vakaan sovituksen. Värjätty anodisointi on huono valinta pitkäaikaiseen auringonvaloon ulkokäyttöön, koska väri voi muuttua ajan myötä. Molemmat prosessit lisäävät massaa, joten kalvon rakenne tulee ottaa huomioon painobudjetissa sekä toleranssipinossa.
| Skenaario | Tyypilliset osa-alueet | Suositeltu viimeistely |
|---|---|---|
| Autojen sisäverhoilu | Koristekuoret, paneelikannattimet | Tyypin II anodisointi or textured powder coating |
| Autojen anturi ja rakenneosat | Anturikiinnikkeet, jäähdytyslevyt, kuormareitit | Kova-anodisointi toiminnallisilla pinnoilla, pinnoitus alttiilla alueilla |
| Robottiliitokset ja liikkuvat osat | Kotelot, liukuohjaimet, toimilaitteiden liitännät | Kova anodisointi |
| Robottien rungot ja kotelot | Asennuskehykset, kaapit, kannet | Jauhemaalaus |
| UAV lentokoneen rungon kuoret | Ulkokannet, esillä olevat rakennepaneelit | Jauhemaalaus with outdoor-rated resin |
| UAV-tarkkuusliitokset | Varren nivelet, kiinnitysliitännät | Anodisointi with masking on fit surfaces |
Kustannuserojen erittely
Pintakäsittelykustannuksiin vaikuttaa enemmän kuin neliösenttihinta. Asennus, hyllyttäminen, peittäminen ja uudelleenkäsittely muodostavat usein suuremman osan lopullisesta tarjouksesta kuin itse kemia, etenkin pienille tarkkuusosien erille. Näiden ohjainten ymmärtäminen auttaa ostajia esittämään parempia kysymyksiä ennen toimittajien tarjousten vertailua.
Tekijät, jotka vaikuttavat anodisoinnin kustannuksiin
- Osien monimutkaisuus, mukaan lukien syvät reiät, sisäiset kanavat ja terävät kulmat, jotka vaikeuttavat elektrolyytin virtausta.
- Kalvon spesifikaatio, koska kova anodisointi vaatii pidemmän prosessiajan ja tiukemman kylvyn hallinnan kuin tyyppi II.
- Värivaatimukset, koska värjäys lisää prosessivaiheita ja yhtenäisyystarkastuksia.
- Peite kierrereikille, tiivistyspinnoille ja sähkökontaktialueille.
- Tilausmäärä ja erän konsistenssi, jotka määrittävät kuinka tehokkaasti telineitä voidaan ladata.
Jauhemaalauksen hintaan vaikuttavat tekijät
- Pinnoitteen tavoitepaksuus ja tasaiseen peittoon vaadittava kerrosten määrä.
- Esikäsittely standard, which affects adhesion and therefore how reliable the finish will be in service.
- Mukautetut värit tai erikoistehosteet, joilla on yleensä pienin tilausmäärä.
- Peitto- ja telinemenetelmät, erityisesti osille, joissa on paljon pieniä ominaisuuksia.
Yleisenä suuntauksena jauhemaalaus on yleensä taloudellinen isommissa yksinkertaisissa koteloissa, joissa peitto ja ulkonäkö ovat tärkeämpiä kuin tiukat mitat. Anodisointi on usein tehokkaampaa pienissä, erittäin tarkoissa osissa, joissa kalvo on ohut ja pinta on toiminnallinen eikä koristeellinen.
Väärän prosessin valinnan piilokustannukset
Kallein pintakäsittely on uusittava. Väärän prosessin määrittäminen voi johtaa näytteiden hylkäämiseen, uusiin mittoihin, tuotannon viivästymiseen ja epäonnistumiseen. Vaatimaton lisäys etukäteisviimeistelykustannuksissa on yleensä pieni verrattuna aikatauluvaikutukseen, kun viimeistely ei täytä toleranssi- tai kestävyystavoitteita. Monissa ohjelmissa yksi hylätty prototyyppierä maksaa enemmän kuin ensimmäisen tuotantovuoden koko viimeistelybudjetti.
Kuinka valita anodisoinnin ja jauhemaalauksen välillä
Viimeistelyn valinta yksinkertaistuu, kun päätös on sidottu kunkin pinnan toimintoon eikä osaan kokonaisuutena. Monet komponentit tarvitsevat useamman kuin yhden käsittelyn, ja parhaat tekniset tiedot heijastavat yleensä tätä todellisuutta.
Valitse anodisointi milloin
- Pinnan tulee olla tiukat toleranssit ja kalvon paksuuden tulee pysyä pienenä.
- Kulutuskestävyys on kriittinen etenkin liukuvilla, pyörivillä tai toistuvasti koskettavilla pinnoilla.
- Metallinen ilme halutaan ja osa on ensisijaisesti sisätiloissa tai suojattu.
- Pinta-sähköeristys tarvitaan asennus- tai liitäntäosissa.
- Odotettavissa on voimakasta kitkaa tai hankaavaa kosketusta, jolloin kova anodisointi on sopiva spesifikaatio.
Valitse jauhemaalaus milloin
- Korroosiosuojaus ulkona ja pitkäaikainen värien tasaisuus ovat etusijalla.
- Esteettinen ulkonäkö ja rakenne ohjaavat suunnittelua.
- Pienet pinnan epätasaisuudet tulee peittää visuaalisesti eikä paljastaa.
- Kriittiset toleranssit koskevat vain muutamia pintoja, jotka voidaan peittää, kun taas muu osa voi hyväksyä lisärakentamisen.
Muut vaihtoehdot kannattaa lyhyesti mainita
Sähköttömät pinnoitteet, e-coat-järjestelmät ja PTFE-pohjaiset kuivakalvot voivat myös palvella erityistarpeita, kuten kemikaalien kestävyyttä tai alhaista kitkaa. Ne valitaan yleensä niche-vaatimusten mukaan eikä yleiskäyttöisiksi vaihtoehdoiksi. Kaksoiskäsittely, kuten toiminnallisten pintojen kova anodisointi yhdistettynä ulkopintojen jauhemaalaukseen, on yleistä vaativissa auto- ja robotiikkaprojekteissa ja tarjoaa usein parhaan kokonaistasapainon.
Peittovinkki: Määritä piirustukseen peitealueet kierrerei'ille, tiivistyspinnoille, maadoituskoskettimille ja puristussovitushalkaisijoille. Selkeät huomiotekstit estävät suunnittelemattoman pinnoittamisen alueilla, joiden on pysyttävä paljaina tai kapealla mittakaistalla.
Yleisimmät ostajien tekemät virheet
- Pinnoitteen paksuuden huomioiminen toleranssisuunnittelussa. Piirustus näyttää paljaat mitat, mutta valmiiseen osaan on lisätty kalvo. Määritä, ovatko mitat voimassa ennen käsittelyä vai sen jälkeen.
- Kovan anodisoinnin määrittäminen vain kosmeettisille osille. Kova anodisointi lisää kustannuksia ja prosessiaikaa ilman hyötyä, kun osa ei koskaan näe kulumista tai liukukosketusta.
- Värjätty anodisointi pitkäaikaiseen ulkokäyttöön. UV-altistuminen voi haalistaa värjättyjä kalvoja, mikä on yleinen ongelma auringonvalossa olevissa droonien kuorissa ja autojen ulkokomponenteissa.
- Asianmukaisen esikäsittelyn väliin. Öljyt, oksidit ja käsittelyjäämät vähentävät jauhemaalin tarttuvuutta ja vaikuttavat anodisen kalvon tasaisuuteen, mikä johtaa kuoriutumiseen tai laikkuihin.
- Epäonnistuminen kommunikoimaan peittovaatimuksista. Ilman selkeitä ohjeita kierteet voivat täyttyä pinnoitteella ja kosketuspinnat voivat menettää johtavuuden tai sopivuuden.
Näiden viiden virheen välttäminen on usein tärkeämpää kuin täydellisen viimeistelyn valitseminen, koska useimmat tarkkuusalumiiniosien pintavauriot johtuvat kommunikaatioaukoista eikä itse kemiasta.
Johtopäätös: Viimeistelyn sovittaminen työhön
Alumiinille ei ole universaalia pintakäsittelyä. Anodisointi on vahvempi vaihtoehto tarkalle toiminnalliselle suorituskyvylle, mukaan lukien tiukat toleranssit, kulutuskestävyys ja sähköeristys. Jauhemaalaus on vahvempi vaihtoehto kestävään korroosiosuojaukseen, tasaiseen väriin ja visuaaliseen peittävyyteen paljailla pinnoilla. Monissa todellisissa projekteissa paras tulos saadaan yhdistämällä molemmat prosessit saman osan eri alueilla.
Luotettavin tapa on määritellä toiminnalliset pinnat, toleranssikriittiset ominaisuudet, ympäristöaltistus ja ulkonäkövaatimukset ennen prosessin valintaa. Piirustusten, toleranssimerkintöjen ja työolosuhteiden jakaminen valmistajan kanssa varhaisessa vaiheessa mahdollistaa pintakäsittelyn suunnittelun koneistuksen tai muovauksen rinnalla. Rakennetuille projekteille kylmätaonta alumiinikomponentit tai tarkkuuskoneistetut kotelot, tämä varhainen koordinointi on usein ero sujuvan käynnistyksen ja kalliiden versioiden välillä.
Usein kysytyt kysymykset
Q1: Muuttaako anodisointi alumiiniosan mittoja?
Kyllä. Anodisointi kasvattaa oksidikerroksen osittain pintaan ja osittain ulospäin, joten mitat muuttuvat molemmin puolin. Tyypin II kalvot ovat ohuita ja niillä on yleensä pieni vaikutus, kun taas kova anodisointi lisää kasvua. Piirustuksissa tulee määrittää, ovatko mitat voimassa ennen käsittelyä vai sen jälkeen, ja niiden tulee kompensoida kalvon kasvu kriittisten ominaisuuksien kohdalla.
Q2: Soveltuuko jauhemaalaus tiukoille alumiiniosille?
Sitä voidaan käyttää, mutta vain silloin, kun pinnoitteen paksuus on suunniteltu suunnitteluun tai kriittiset pinnat peitetään. Jauhemaalaus lisää paksumman kalvon kuin anodisointi, joten se sopii yleensä paremmin koteloihin, kansiin ja kehyksiin kuin tarkkuusporauksiin, tiivistyspintoihin tai puristussovitushalkaisijoihin.
Q3: Kumpi viimeistely on parempi ulkokäyttöön tarkoitettujen drone- tai autojen ulkoosiin?
Jauhemaalaus with an outdoor-rated resin system is usually the preferred choice for exposed exterior surfaces because it offers strong corrosion protection and good UV stability. Dyed anodizing is generally less suitable for long-term sunlit use, although sealed clear anodizing can perform well on some components.
Q4: Milloin kova anodisointi on lisäkustannusten arvoista?
Kova-anodisointi on syytä tarkentaa, kun pinta kokee liukukosketusta, toistuvaa kitkaa, hankausta tai suurta kulumista käyttöiän aikana. Kosmeettisille osille tai komponenteille, jotka eivät koskaan kosketa muita pintoja, tyypin II anodisointi tai jauhemaalaus on yleensä edullisempi valinta.
Q5: Mitä tietoja minun tulee lähettää valmistajalle ennen pintakäsittelyn valitsemista?
Jaa piirustukset toleranssimerkinnöillä, luettelo toiminnallisista ja kosmeettisista pinnoista, odotettavissa oleva käyttöympäristö, vaadittu käyttöikä, mahdolliset sähköeristys- tai maadoitustarpeet sekä kierteiden ja kosketusalueiden peittovaatimukset. Näiden tietojen avulla valmistaja voi suositella viimeistelyä ja suunnitella prosessivaiheet tarkasti.

-
Puh Numero
+86-0572-2210226Puhelinnumero
+86-13819283977 +86-13655726561 +86-13567228000Osoite
Rakennus B, Innovation and Entrepreneurship Industrial Park, nro 288, Yansan Road, Huzhou City, Zhejiangin maakunta, KiinaQR-koodi
-
Pikalinkit
Kotiin Tuotteet Tietoja meistä Ominaisuudet Toimialat Uutiset Ota yhteyttä -
Tutki
Ajoneuvon alumiininen kamerakuori Alumiinin kylmäekstruusio Alumiiniset kylmätakoiset osat -
ota rohkeasti yhteyttä