Teollisuuden uutisia
 Oct 23, 2026
 Lähettäjä ylläpitäjä
Mitkä ovat CNC-koneistettujen alumiiniseoskomponenttien edut ja milloin hybridiprosessissa on enemmän järkeä?
Miksi insinöörit harkitsevat uudelleen alumiinin työstöä
Alumiiniseoksesta on tullut tarkkuusmekaanisten, autojen, elektroniikan ja teollisuuden osien oletusmateriaali. Siinä yhdistyvät kevyt paino, hyvä lämmönjohtavuus, korroosionkestävyys ja työstettävyys, johon harvat metallit pystyvät vastaamaan. Useimpien ostajien todellinen kysymys ei kuitenkaan ole alumiinin käyttäminen, vaan osan valmistus. Painevalu, täydellinen CNC-koneistus ja kylmäpuristus, jota seuraa toissijainen CNC-työ, tarjoavat kukin erilaisen tasapainon kustannuksissa, tarkkuudessa ja lujuudessa, ja väärän reitin valinta voi lisätä viikkoja projektiin tai lisätä tarpeettomia kustannuksia jokaiseen yksikköön.
Tässä oppaassa tarkastellaan sen etuja cnc-koneistetut alumiiniseoskomponentit , tilanteet, joissa puhdas koneistus on oikea kutsu, ja piste, jossa kylmämuovaukseen ja CNC-viimeistelyyn rakennettu hybridireitti luo vahvemman liiketoiminnan perusteen. Tavoite on käytännöllinen: anna suunnitteluinsinööreille ja hankintatiimeille kehys, jota he voivat soveltaa seuraavaan pöydälle päätyvään piirustukseen.
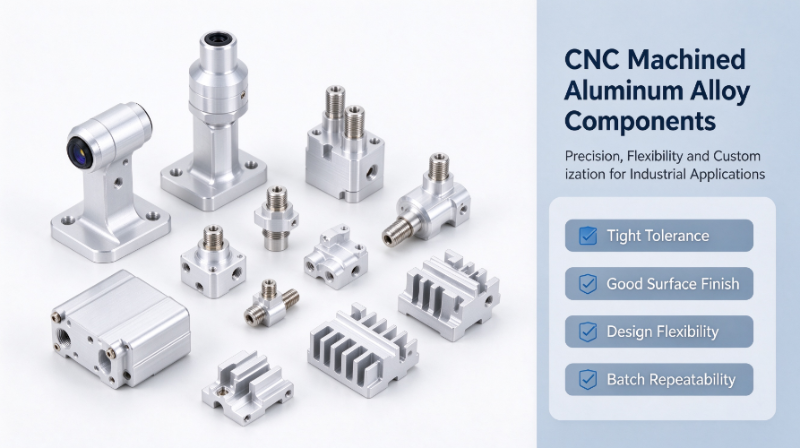
Kuvan lähde: AI-generated vain havainnollistamista varten.
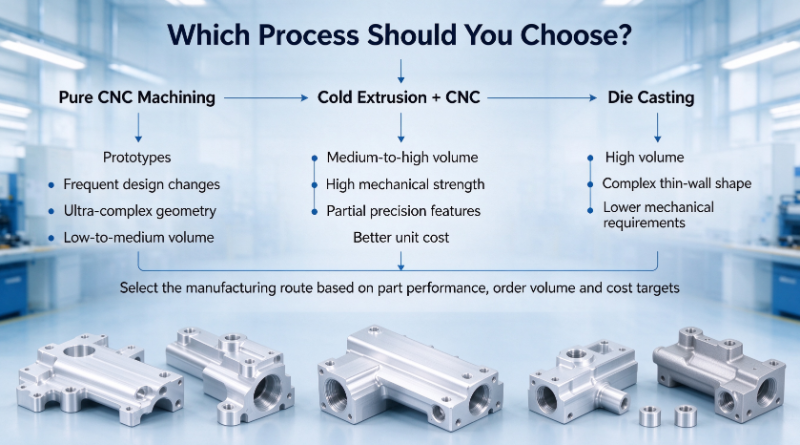
Keskeinen huomio: puhdas CNC-koneistus voittaa joustavuuden ja tiukan toleranssin, kun taas hybridiprosessi voittaa, kun tilavuus kasvaa ja osa säilyttää suhteellisen yksinkertaisen rungon.
Mikä määrittelee CNC-koneistetut alumiiniseoskomponentit
CNC-koneistetut alumiiniseoskomponentit ovat osia, jotka on leikattu kiinteästä tangosta, levystä tai esimuovatusta materiaalista tietokoneohjatulla jyrsintä-, sorvaus-, poraus- ja kierrelaitteistolla. Ohjelma määrittelee jokaisen työstöradan, joten yhdestä piirustussarjasta voi tulla valmis osa ilman, että työkaluja on rakennettu erityisesti kyseiselle geometrialle. Tästä syystä prosessia käytetään niin laajalti räätälöityjen CNC-alumiinitarkkuusosien valmistukseen, varsinkin kun mallit ovat vielä kehittymässä.
Yleiset alumiinilaadut
Laadun valinta ohjaa lujuutta, työstettävyyttä ja viimeistelyvaihtoehtoja. Alla olevat arvosanat kattavat useimmat koneistettujen osien pyynnöt.
| Seos | Vahvuus hahmo | Koneistettavuus | Tyypillinen käyttö |
|---|---|---|---|
| 6061 | Hyvä lujuus, hitsattava | Erittäin hyvä | Kehykset, kannattimet, kotelot |
| 6063 | Kohtalainen lujuus, sileä lopputulos | Hyvä | Näkyvät kotelot, jäähdytyslevyt |
| 7075 | Korkea lujuus | Hyvä | Rakenteelliset ja kuormittavat osat |
| 2024 | Korkea väsymiskestävyys | Reilu | Väsymyskuormitetut varusteet |
Tyypilliset osamuodot
Koneistettua alumiinia käytetään monenlaisiin geometrioihin. Yleisimpiä ovat:
- Kotelot ja kannet, jotka suojaavat elektroniikkaa tai antureita
- Kiinnikkeet ja asennuslevyt auto- ja automaatiojärjestelmiin
- Liittimet, adapterit ja nesteliittimet tarkalla tiivistyspinnalla
- Jäähdytyslevyt, joissa on hieno evägeometria ja tasaiset kosketuspinnat
- Anturirakenteet, joiden on pidettävä kriittiset peruspisteet tiukoissa rajoissa
Kuvan lähde: AI-generated vain havainnollistamista varten.
CNC-koneistettujen alumiiniseoskomponenttien tärkeimmät edut
Alumiinin työstön edut eivät rajoitu yhteen ominaisuuteen. Ne näkyvät tarkkuuden, viimeistelyn, materiaalin laadun, suunnittelun joustavuuden ja erän johdonmukaisuuden suhteen. Jokaisella edulla on erilainen merkitys projektin vaiheen ja volyymin mukaan.
Mittatarkkuus ja tiukka toleranssi
Nykyaikaiset kolmi- ja viisiakseliset työstökeskukset pitävät kriittiset ominaisuudet rutiininomaisesti noin 0,01 mm:ssä. Lyhyet, vakaat mitat voivat tiivistyä, kun kiinnitys ja lämpötila ovat hyvin hallittuja. Koska leikkausrata on ohjelmistomääritelty, voidaan tuottaa syviä taskuja, ohuita seiniä ja monimutkaisia muotoja ilman vetokulmia tai jakoviivoja, jotka rajoittavat muotoiltuja tai valettuja vaihtoehtoja.
Pinnan viimeistely ja jälkikäsittelyn joustavuus
Koneistettu alumiini hyväksyy laajan valikoiman viimeistelyjä. Anodisointi lisää korroosionkestävyyttä ja pinnan kovuutta, hiekkapuhallus antaa tasaisen mattapintaisen ilmeen, jauhemaalaus suojaa väriä ja kulumista ja kemiallinen passivointi pitää pinnat sopivina siellä, missä johtavuudella on merkitystä. Puhdas koneistettu pinta tarvitsee yleensä vähemmän uudelleenkäsittelyä ennen anodisointia, mikä auttaa pitämään värin ja ulkonäön yhtenäisenä koko erässä.
Materiaalin eheys ilman valuvirheitä
Koska osa on leikattu takomassasta, se ei sisällä huokoisuutta, kutistuvia onteloita tai kaasutaskuja, joita voi muodostua jähmettymisen aikana. Tällä on merkitystä painekoteloille, nestejakoputkille ja väsymiskuormitetuille kannakkeille. Taottu materiaali tarjoaa myös ennakoitavan raerakenteen, mikä yksinkertaistaa lujuuden todentamista ja vähentää testauksen myöhässä havaittujen vuotojen riskiä.
Suunnitteluvapaus prototyypeille ja pienille volyymeille
Koneistetun osan vaihtaminen tarkoittaa ohjelman muokkaamista teräsmuotin uusimisen sijaan. Prototyyppiajo voi siirtyä piirtämisestä valmiisiin näytteisiin muutamassa päivässä, kun taas työkalujen kehittäminen valua tai muotoilua varten kestää usein useita viikkoja ja merkittävän ennakkoinvestoinnin. Tällä nopeudella insinööritiimit voivat testata useita geometrioita ennen kuin ne sitoutuvat tuotantoreitille.
Toistettavuus pienille ja keskisuurille erille
Vakaa kiinnitys, dokumentoidut ohjelmat ja prosessinaikaiset tarkastukset takaavat yhdenmukaisen tuloksen satojen tai muutaman tuhannen osan erissä. Keskeisten mittojen tilastollinen seuranta havaitsee työkalun kulumisen aikaisessa vaiheessa, joten laatu säilyy ilman suuria kiinteitä kustannuksia, joita suuren volyymin prosessit vaativat.
Missä puhdas CNC-koneistus saavuttaa rajansa
Puhdas koneistus ei ole vastaus jokaiseen alumiiniosaan. Sen tärkein rajoite on materiaalitehokkuus. Prosessi alkaa lohkosta, joka on suurempi kuin valmis osa, ja jokaisesta lohkon lopullisen geometrian ulkopuolella olevasta osasta tulee lastuja. Raskaasta materiaalinpoistosta tehtävissä osissa ostetun varaston suhde valmiiseen osaan voi olla korkea, mikä nostaa sekä materiaalikustannuksia että koneistusaikaa.
- Materiaalijäte: suuri osa ostetusta varastosta voi päätyä lastuiksi osiin, joissa on syvä, raskas poisto
- Jaksoaika: suurten määrien rouhinta sitoo CNC-kapasiteettia ja hidastaa suorituskykyä
- Yksikkökustannus: keskisuurilla ja suurilla volyymeillä koneistusaika kappaletta kohti laskee harvoin tarpeeksi kompensoimaan monimutkaisuusvapaata geometriaa, joka voitaisiin muodostaa taloudellisemmin
Alla oleva kaavio näyttää havainnollistavat vaihteluvälit siitä, kuinka suuri osa ostetusta materiaalista päätyy tyypillisesti valmiiseen osaan eri reittejä pitkin. Todelliset arvot riippuvat suuresti geometriasta.
Havainnollistavat vaihteluvälit ostetun materiaalin osuudelle, joka päättyy valmiiseen osaan.
Cold Extrusion Plus CNC: Hybridilähestymistapa
Hybridireitillä käytetään kylmäpuristusta tai kylmätaontaa lähes verkkomuodon muodostamiseksi. Runko, kohoumat ja perusgeometria muodostetaan huoneenlämpötilassa korkeassa paineessa, mikä myös tiivistää ja linjaa raerakennetta. CNC-työstö leikkaa sitten vain tiukan toleranssin vaativat ominaisuudet, kuten laakerin reiät, tiivistyspinnat, kierteet ja asennuspisteet. Valmis kappale säilyttää muotoillun metallin lujuuden ja vaatii paljon vähemmän työstöä kuin kokonaan tangosta leikattu kappale. Monet projektit käyttävät alumiini kylmätaonta ensimmäisenä askeleena juuri tästä syystä.
Edut puhtaaseen CNC:hen verrattuna
- Pienempi raaka-ainehävikki, mikä alentaa yksikkökustannuksia keskisuurissa ja suurissa määrissä
- Kylmämuovausvaiheesta peritty suurempi lujuus ja tiheämpi rakenne
- CNC-aika keskittyy harvoille pinnoille, jotka sitä todella vaativat
Edut painevaluon verrattuna
Painevaluon verrattuna kylmämuovattu alumiini välttää huokoisuutta ja tarjoaa tyypillisesti paremman väsymiskyvyn. Tämän ansiosta se sopii hyvin vuotamattomiin koteloihin ja kantaviin kannakkeisiin. Painevalu on edelleen vahva vaihtoehto ohutseinäiselle, monimutkaiselle geometrialle erittäin suurella tilavuudella, ja näitä kahta reittiä verrataan tarkemmin erillisessä artikkelissa, joka käsittelee alumiinin kylmäpuristusta ja painevalua.
Hybridireitti on järkevin, kun päärunko on suhteellisen yksinkertainen, osa vaatii hyvää mekaanista lujuutta, vain muutamat ominaisuudet vaativat tarkkuustyöstöä ja vuosimäärä on riittävän suuri kuluttamaan muovaustyökalut.
Oikean prosessin valitseminen osallesi
Prosessin valinta on helpointa, kun aloitat tilavuuden, geometrian ja toleranssijakauman perusteella. Alla olevat kolme reittiä kattavat useimmat alumiiniprojektit.
Valitse puhdas CNC-työstö, kun
Projekti on prototyyppi tai vähäinen ajo, suunnittelua muutetaan usein, geometria on erittäin monimutkainen tai tiukka toleranssi on tarpeen lähes kaikilla pinnoilla.
Valitse kylmäpuristus ja CNC milloin
Runko on suhteellisen yksinkertainen, vain osa ominaisuuksista vaatii tarkkuustyöstöä, kappaleen on kestettävä merkittävä mekaaninen kuormitus ja tuotantomäärä oikeuttaa muovauksen.
Valitse painevalu milloin
Volyymi on erittäin suuri, kappaleessa on ohuet seinät ja monimutkainen valettava geometria, ja mekaaninen vaatimus on pikemminkin kohtalainen kuin vaativa.
Monet prosessia koskevat erimielisyydet johtuvat epäselvistä prioriteeteista. Jos piirustus vaatii toleranssia kaikkialla, puhdas koneistus on yleensä rehellinen vastaus. Jos se vaatii vahvuutta ja tarkkuutta pienessä määrässä ominaisuuksia, hybridireitti on usein tehokkain.
Tyypilliset sovellukset mukautetuille CNC-alumiinitarkkuusosille
Seuraavat alat ovat vahvasti riippuvaisia koneistetusta alumiinista, koska niissä yhdistyvät tarkkuus, kevyt paino ja luotettava pintakäsittely.
- Autojen anturikannattimet ja pienet rakenneosat, joiden on säilytettävä kohdistus tärinän alaisena
- Elektroniikka- ja tietoliikennekotelot, jotka edellyttävät tarkkaa asennusta ja hyvää lämmön leviämistä
- Automaatiolaitteiden varusteet, ohjaimet ja liikerajapintojen osat
- Lääketieteelliset ja instrumentointitarkkuuskomponentit, joissa mittojen vakaus on kriittinen
- Ilmailu-avaruuteen liittyvät pienet ei-kriittiset alumiiniosat, kuten kiinnikkeet ja kannet
Käytännön vinkkejä koneistettujen alumiiniosien hankinnassa
Selkeä tarjouspyyntö säästää aikaa molemmin puolin. Seuraavat tarkastukset auttavat ostajia ja insinöörejä välttämään kalliita yllätyksiä.
- Varmista alumiiniseoksen laatu, toleranssivaatimukset ja tarkastusstandardit ennen tarjouksen tekemistä, koska jokainen vaikuttaa kustannuksiin ja toimitusaikaan.
- Selvitä pintakäsittely- ja korroosionkestävyysvaatimukset, mukaan lukien väri, paksuus ja mahdolliset johtavuusrajat viimeistelyn jälkeen.
- Kerro odotetusta tilausmäärästä ajoissa, jotta toimittaja voi suositella puhdasta CNC:tä tai kylmäpuristusta sekä CNC-ratkaisua kustannusten ja toimitusajan parempaan tasapainoon.
- Tarkista tehtaan suorituskyky, mukaan lukien CNC-keskusten määrä, koneistusakselien valikoima ja saatavilla olevat laaduntarkastuslaitteet.
- Pyydä kriittisten tarkkuusosien ensimmäinen artikkelitarkastusraportti ennen massatuotannon hyväksymistä.
Johtopäätös
CNC-koneistetut alumiiniseoskomponentit tarjoavat vertaansa vailla olevaa tarkkuutta ja suunnittelun joustavuutta erityisesti prototyypeille, pienille määrille ja monimutkaisen geometrian osille. Niiden tarkkuus, viimeistelyvaihtoehdot ja virheetön materiaali tekevät niistä luotettavan valinnan vaativiin sovelluksiin.
Keskikokoisissa ja suurissa määrissä yksinkertaisemmalla rungolla kylmäpuristus ja CNC-hybridireitti tarjoavat usein paremman lujuuden, vähemmän hukkaa ja kilpailukykyisemmän yksikköhinnan. Oikea valinta riippuu tilavuudesta, geometriasta ja siitä, missä tiukkaa toleranssia todella tarvitaan. Jos jaat CAD-piirustuksesi ja odotetut volyymit, prosessitarkistus voi selvittää, mikä reitti sopii parhaiten projektiisi ja miltä realistisen tarjouksen pitäisi näyttää.
Usein kysytyt kysymykset
Q1: Mitä toleranssia CNC-alumiiniosat voivat saavuttaa?
Tyypillinen tuotantotoleranssi kriittisissä ominaisuuksissa on noin 0,01 mm. Lyhyet, vakaat mitat voidaan pitää tiukemmin valvotussa ympäristössä, kun taas ei-kriittiset pinnat määritetään yleensä löysemmäksi kustannusten pitämiseksi alhaisina.
Q2: Onko CNC-alumiini vahvempi kuin painevalettu alumiini?
Yleensä tangosta tai muottimassasta valmistettu taottu materiaali tarjoaa tasaisemman lujuuden ja paremman väsymiskestävyyden kuin painevalettu materiaali, koska se ei sisällä huokoisuutta. Todellinen lujuus riippuu edelleen seoksesta ja lämpökäsittelystä, joten vertaa tiettyjä laatuja ja olosuhteita.
Q3: Mitä eroa on CNC-koneistuksen ja alumiiniosien kylmäpuristamisen välillä?
Kylmäekstruusio muotoilee metallia huoneenlämpötilassa pakottamalla se muotin läpi, jolloin päägeometria muodostuu hyvin pienellä jätteellä. CNC-työstö poistaa materiaalia lopullisen muodon luomiseksi ja sopii parhaiten tarkkuusominaisuuksiin ja pienempiin määriin. Monet projektit käyttävät molempia peräkkäin.
Q4: Voitko yhdistää kylmäekstruusiota CNC-koneistukseen?
Kyllä. Kylmäekstruusio luo lähes verkkomuodon, ja CNC-työstö viimeistelee sitten kriittiset pinnat, kuten poraukset, tiivistyspinnat ja kierteet. Tämä yhdistelmä vähentää materiaalihukkaa ja koneistusaikaa säilyttäen samalla tarkkuuden siellä, missä sitä tarvitaan.

-
Puh Numero
+86-0572-2210226Puhelinnumero
+86-13819283977 +86-13655726561 +86-13567228000Osoite
Rakennus B, Innovation and Entrepreneurship Industrial Park, nro 288, Yansan Road, Huzhou City, Zhejiangin maakunta, KiinaQR-koodi
-
Pikalinkit
Kotiin Tuotteet Tietoja meistä Ominaisuudet Toimialat Uutiset Ota yhteyttä -
Tutki
Ajoneuvon alumiininen kamerakuori Alumiinin kylmäekstruusio Alumiiniset kylmätakoiset osat -
ota rohkeasti yhteyttä