Teollisuuden uutisia
 Oct 01, 2026
 Lähettäjä ylläpitäjä
Miksi alumiinikotelot ratkaisevat, selviääkö autotunnistimesi tiellä
Miksi anturin kotelo on tekninen päätös, ei pakkauksen yksityiskohta
Kameramoduuli, joka ajaa kaksi pikseliä linjauksesta, tutkayksikkö, joka ylikuumenee kesätiellä, LiDAR-kotelo, joka sumutuu painepesun jälkeen: nämä eivät ole anturivikoja. Ne ovat asumishäiriöitä. Kun ajoneuvon alusta saavuttaa validoinnin, kotelo on jo korjannut lämpöpolun, optisen peruspisteen, tiivisteen eheyden ja korroosiobudjetin seuraavien viidentoista vuoden ajaksi.
Nykyaikaisissa ajoneuvoissa on kasvava määrä antureita. Kamera-, tutka-, LiDAR-, ultraääni- ja ympäristöanturiyksiköt asettavat kukin erilaisia vaatimuksia niitä suojaavalle kotelolle. Optinen anturi välittää tasaisuudesta ja yhdensuuntaisuudesta. Tutkamoduuli välittää mittastabiiliudesta lämpötilan yli. LiDAR-yksikkö huolehtii lämmön poistamisesta pienestä kuumasta pakkauksesta. Ne kaikki välittävät kosteudesta, pölystä, suolasta ja tärinästä.
Alumiinista on tullut oletusvastaus useimmille näistä koteloista, ja hyvästä syystä. Se tarjoaa lujuus-painosuhteen, johon teräs ei voi vastata, lämmönjohtavuus alueella 200–230 W/m·K, luonnollinen korroosionkestävyys passiivisen oksidikerroksen kautta ja täydellinen yhteensopivuus anodisoinnin, jauhemaalauksen ja laserhitsauksen kanssa. Mielenkiintoinen suunnittelutyö ei ole alumiinin valinta. Se on valinnassa joka alumiinia, valmistettu joka tavalla, pitäen kiinni joka toleranssit.
Tässä oppaassa käydään läpi kuusi valintatekijää siinä järjestyksessä, jossa ne yleensä tulevat esiin todellisessa ohjelmassa: materiaali, toleranssi ja istuvuus, lämmönhallinta, tunkeutumissuoja, pintakäsittely ja toimitusketju. Jokainen osa sisältää kysymykset, joita kannattaa kysyä valmistajalta ennen työkalun leikkaamista.
Ydinvaihtokauppa
Jokainen asuntopäätös vaihtaa massan jäykkyyteen, toleranssiin kustannuksiin ja lämpösuorituskykyyn valmistettavuuteen. Universaalisti oikeaa määritystä ei ole, on vain spesifikaatio, joka vastaa anturin vikatiloja.
Tekijä 1: Materiaalin valinta alumiiniseosspektrissä
Seos määrittää lujuuden, lämmönjohtavuuden, korroosiokäyttäytymisen, hitsattavuuden ja kuinka hyvin pinta anodisoituu. Väärä valinta näkyy myöhemmin irrotettuina lankoina, kuumana pisteenä, joka ei koskaan hajoa, tai viimeistelynä, joka pilkkuu pinnoituksen jälkeen.
| Seos | Tyypillinen kiinteistöprofiili | Sopii parhaiten anturikoteloihin |
|---|---|---|
| Al1070 | Korkea puhtaus, erittäin korkea lämmönjohtavuus, erinomainen laserhitsattavuus | Hermeettisesti suljetut kotelot, lämpökriittiset moduulit |
| 6061 | Hyvä lujuus, erinomainen korroosionkestävyys, hitsattava | Rakenteelliset kotelot, asennuskannattimet |
| 6063 | Erinomainen suulakepuristuvuus, sileä muotoiltu pinta | Monimutkaiset profiilit, integroidut jäähdytyselementin rungot |
| 7075 | Erittäin luja, väsymystä kestävä | Korkean kuormituksen ja tärinän kannalta kriittiset kiinnikkeet |
Kuinka kaventaa valintaa
- Käyttölämpötila-alue ja huippulämpökuormitus
- Mekaaninen kuormitusreitti ja kiinnitysvaatimukset
- Tiivistysmenetelmä, erityisesti onko laserhitsaus suunniteltu
- Pintakäsittely- ja pinnoitusvaatimukset
- Saatavuus vaaditussa ekstruusio- tai taontamuodossa
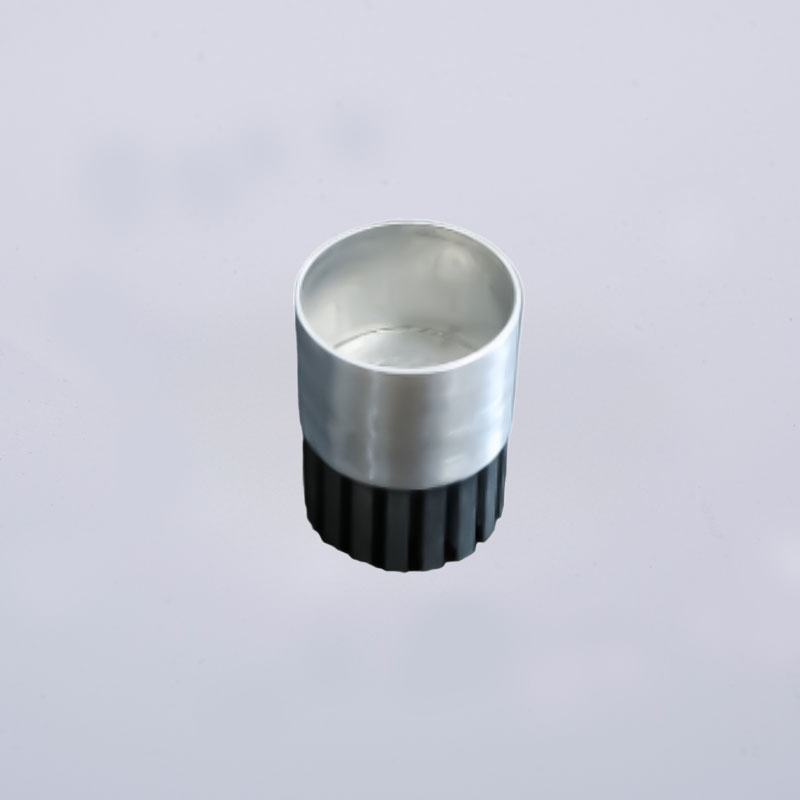
Lämpökriittisiin ja hermeettisesti suljetuihin anturipakkauksiin käytetään usein erittäin puhtaita seoksia, kuten Al1070, koska niissä yhdistyvät lämmön leviäminen luotettavaan laserhitsaukseen. Rakennetuissa, jotka toimivat myös jäähdytyselementteinä, 6061 tai 6063 tarjoavat yleensä paremman tasapainon kustannusten ja työstettävyyden välillä. Tärinävoimakkaat kiinnityskohdat työntyvät kohti 7075:tä.
Tekijä 2: Mittojen toleranssi ja sovitus
Anturikotelo suorittaa kaksi tarkkuustyötä kerralla. Se paikantaa optiset tai sähkömagneettiset komponentit suhteessa toisiinsa ja sulkee tiivisteen ympäristöä vastaan. Molemmat työt ovat suvaitsevaisuusongelmia.
| Ominaisuusluokka | Tyypillinen vaatimus | Prosessi, joka tuottaa sen |
|---|---|---|
| Yleiset mitat | plus tai miinus 0,1 mm | Kylmäpuristus tai painevalu |
| Kriittiset ominaisuudet | plus tai miinus 0,02 mm | CNC-viimeistely muotoilun jälkeen |
| Optiset asennuspinnat | Tasaisuus ja yhdensuuntaisuus mikronialueella | Tarkkuus CNC CMM-vahvistuksella |
Miksi muovausprosessi asettaa katon
Kylmäsuulakepuristamalla saadaan lähes verkkomuotoja, joilla on hyvä mittatarkkuus ja tiivis raerakenne. CNC-työstö tuo sitten kriittiset ominaisuudet lopulliseen toleranssiin häiritsemättä yleistä geometriaa. Yhdistelmä mahdollistaa sen, että kotelo on rakenteellisesti vakaa ja optisesti tarkka samanaikaisesti.
Varmennus on osa eritelmää
- Koordinoi mittauskoneen peruspisteen ja sijainnin tarkastus
- Optiset vertailijat profiilin tarkistuksiin
- Pinnan profilometria tasaisuuden ja karheuden mittaamiseen
- Dokumentoidut PPM-vakauden tarkastustiedot
Käytännön sääntö
Määritä tiukat toleranssit vain siellä, missä anturi niitä todella tarvitsee. Jokainen ylimääräinen tarkkuuden mikroni lisää koneistusaikaa, ja koneistusaika on ohjelman hallittavin kustannusvipu.
Tekijä 3: Lämmön hajoaminen ja lämmönhallinta
Kamera-, tutka- ja LiDAR-moduulit tuottavat jatkuvasti lämpöä käytön aikana. Lämpötilan nousu heikentää tarkkuutta, nopeuttaa komponenttien ikääntymistä ja aiheuttaa lämpöryömintä, jota mikään kalibrointirutiini ei pysty täysin kompensoimaan. Kotelo on ensisijainen lämmönvaihdin.
Lämpösuunnittelun periaatteet
- Maksimoi ulkopinta konvektiota varten
- Pidä keskeytymätön lämpötie lähteestä ulkoseinään
- Vältä sisäistä huokoisuutta, joka toimii lämpöesteenä
- Yhdistä evien geometria ja suunta ilmavirran suuntaan
- Valitse pintakäsittelyt, jotka eivät eristä koteloa
Prosessin vaikutus lämpötehoon
Kylmäekstruusio tuottaa tiheän, olennaisesti huokosvapaan rakenteen. Koska lämmön täytyy kulkea kiinteän metallin läpi, huokoisuuden poistaminen säilyttää keskeytymättömän lämpöpolun. Vertailevissa testeissä kylmäsuulakepuristetut alumiinikotelot ovat osoittaneet jopa 2,36 kertaa paremman lämpöteknisen suorituskyvyn kuin vastaavat painevaletut kotelot, suurelta osin siksi, että painevalu aiheuttaa kaasuhuokoisuutta, joka katkaisee johtamisen.
| Suunnitteluominaisuus | Lämpöhyöty |
|---|---|
| Integroidut jäähdytysrivat | Lisää konvektiivista pinta-alaa |
| Lämpötyynyt tai aukkojen täyteaineet | Sulkee komponentin ja seinän väliset ilmaraot |
| Alustan kiinnityspinta | Tarjoaa toissijaisen johtumisreitin |
| Ohuet, johtavat pinnoitteet | Säilyttää lämmönsiirron pinnalla |
Tekijä 4: Sisäänpääsyn suojaus ja tiivistysstrategia
Ulkoinen anturi näkee sateen, roiskeen, pölyn, suolan ja toistuvan lämpötilan vaihtelun. Sisääntulosuoja pitää sisätilan kuivana ja puhtaana koko ajoneuvon käyttöiän ajan.
| Luokitus | Suojaustaso | Tyypillinen anturin asento |
|---|---|---|
| IP67 | Pölytiivis, suojattu tilapäiseltä upotukselta | Runkoon kiinnitetyt tutka- ja kamerayksiköt |
| IP68 | Pölytiivis, suojattu jatkuvalta upotukselta | Matalalle asennetut tai avoimet moduulit |
| IP69K | Suojattu korkean paineen ja korkean lämpötilan pesulta | Hyötyajoneuvojen ja maastoanturit |
Tiivistysmenetelmät ja niiden kotelointivaatimukset
- O-renkaan urat: vaativat tarkat uramitat ja sileät tiivistyspinnat
- Tiivistekanavat: tarvitsevat tasaisen kanavasyvyyden ja pinnan viimeistelyn
- Laserhitsaus: vaatii hitsattavan, erittäin puhtaan metalliseoksen ja puhtaat liitospinnat
- Ultraäänihitsaus: riippuu kontrolloiduista energiaohjaajista ja materiaalien johdonmukaisuudesta
- Liimaus: herkkä pinnan epäpuhtauksille ja karheudelle
Painetiiviys alkaa materiaalista. Huokosvapaalla rakenteella ei ole aluksi vuotopolkua, minkä vuoksi tiivistetyille anturikoteloille on usein määritelty kylmäpuristus. Ultraäänipuhdistus ennen tiivistämistä tai liimaamista poistaa öljyt ja hiukkaset, jotka muuten muodostaisivat kanavan tai heikon sidosviivan.
Tiivistävä näkemys
Suurin osa kenttävuodoista juontaa juurensa käyttöliittymään, ei massamateriaaliin. Urien geometria, pinnan karheus ja puhtaus ansaitsevat yhtä paljon huomiota kuin metalliseoksen spesifikaatiot.
Tekijä 5: Pintakäsittely ja korroosionkestävyys
Ulkokuoret kohtaavat suolasumua, tiekemikaaleja, ultraviolettialtistusta ja lämpöpyöräilyä. Pintakäsittely tarjoaa korroosionkestävyyden, kulutuskestävyyden ja ulkonäön laadun, jota näkyvät anturimoduulit nyt vaativat.
| Hoito | Ominaisuudet | Milloin määritellä |
|---|---|---|
| Anodisointi | Paksu kovaoksidikerros, erinomainen korroosionkestävyys, värivaihtoehdot | Ulkoiset kotelot vaativat kestävyyttä ja ulkonäköä |
| Jauhemaalaus | Kestävä paksu pinta, laaja värivalikoima, hyvä korroosiosuojaus | Näkyvät kannet ja kiinnikkeet |
| Muunnospinnoite | Ohut, johtava, hyvä maadoitus | Liitännät, jotka edellyttävät sähkön jatkuvuutta |
| Lasermerkintä | Pysyvä tunnistaminen ja jäljitettävyys | Osanumerointi ja erän seuranta |
Valintakriteerit
- Ympäristöaltistuksen vakavuus ja odotettu käyttöikä
- Ulkonäkö ja värivaatimukset
- Sähkönjohtavuuden tai eristyksen tarve
- Kustannukset ja prosessin saatavuus
Pintakäsittely ennen pinnoitusta on tärkeämpää kuin useimmat joukkueet odottavat. Pienempi karheus parantaa pinnoitteen tarttuvuutta ja tuottaa tasaisemman lopputuloksen. Kylmäekstruusio antaa erinomaisen muotoillun pinnan, mikä vähentää anodisointia tai jauhemaalausta edeltävää valmistelutyötä.
Tekijä 6: läpimenoaika, kapasiteetti ja toimitusketjun luotettavuus
Autoteollisuuden kehityssyklit on tiivistetty. Myöhässä saapuva kotelo viivästyttää validointia, PPAP:ta ja tuotannon aloittamista riippumatta siitä, kuinka hyvin se on valmistettu.
Minne toimitusaika todella menee
- Työkalujen suunnittelu ja valmistus
- Ensimmäisen artikkelin näytteenotto ja hyväksyntä
- Tuotannon aikataulutus ja materiaalihankinta
- Pintakäsittelyn jono
- Tarkastus, pakkaus ja toimitus
Kysymisen arvoisia kapasiteettikysymyksiä
- Kuinka monta suulakepuristuslinjaa on saatavilla ja millä tonnimäärällä
- Mikä on vuotuinen yksikkökapasiteetti
- Tehdäänkö CNC-työstö kotona
- Tehdään talossa anodisointi ja jauhemaalaus
- Voiko toimittaja skaalata prototyypistä massatuotantoon ilman uudelleenkelpoisuutta
Vertikaalinen integraatio on vahvin aikataulun luotettavuuden ennustaja. Kun suulakepuristus, kylmäpuristus, CNC-koneistus ja pintakäsittely ovat saman katon alla, kanavanvaihdot katoavat, laadun palautesilmukat lyhenevät ja aikataulu pysähtyy kolmannen osapuolen jonoista riippuen. Pitkäaikaiset kumppanuussuhteet muovi- ja ruostumattomasta teräksestä valmistettujen tarvikkeiden osalta yksinkertaistavat entisestään täydellisen anturikokoonpanon hankintaa.
Toimitusketjun näkemys
Pyydä kapasiteettinumeroita, älä kapasiteettivaatimuksia. Vuotuinen yksikkötuotanto, rivimäärä ja tonnimäärä ovat todennettavissa. Yleiset lausunnot täyden palvelun valmistajana olemisesta eivät ole.
Valinnan tarkistuslista mukautetuille alumiinisensorin koteloille
| tekijä | Kysymys | Miltä Hyvä näyttää |
|---|---|---|
| Materiaali | Mikä metalliseos tasapainottaa lämpö-, mekaaniset ja korroosiotarpeet? | Erittäin puhdas metalliseos lämpö- ja hitsaukseen, 6061 tai 6063 rakenteisiin |
| Toleranssi | Mitä toleransseja optinen kohdistus ja tiivistys vaativat? | 0,1 mm yleensä, 0,02 mm kriittisten ominaisuuksien kohdalla |
| Lämpö | Mikä on lämpökuorma ja tarvittava lämpöpolku? | Tiheä, pore-free wall with integrated fins |
| IP-luokitus | Mitä luokitusta ja sinetöintimenetelmää sovelletaan? | Huokoston materiaali, puhtaat rajapinnat, validoitu hitsi tai tiiviste |
| Pinta | Millaista näkyvyyttä ja ulkonäköä vaaditaan? | Anodisointi or powder coating matched to environment |
| Toimitusaika | Mikä on aikajana suunnittelun jäädyttämisestä SOP:hen? | Integroitu ekstruusio-, CNC- ja viimeistelykapasiteetti |
| Laatu | Mitä PPM-tavoitetta ja dokumentaatiota tarvitaan? | Dokumentoitu tarkastus, CMM-tiedot, johdonmukainen PPM |
Alumiininen kylmäpuristus vs painevalu anturikoteloille
Tämä vertailu tulee esille melkein jokaisessa anturin asennusohjelmassa, ja vastaus riippuu siitä, mikä vikatila on tärkein.
| Attribuutti | Kylmä ekstruusio | Die Casting |
|---|---|---|
| Sisäinen huokoisuus | Pohjimmiltaan huokoseton | Kaasun huokoisuus on yleistä |
| Lämpö path | Keskeytymätön, jopa 2,36 kertaa parempi vertailutesteissä | Huokoset ja sulkeumat keskeyttävät |
| Painetiiviys | Erinomainen, ei vuotoreittejä | Vaatii kyllästämisen tai tiivistämisen joissakin tapauksissa |
| Mittojen tarkkuus | Hyvä muotoiltu, erinomainen CNC:n jälkeen | Hyvä monimutkaiseen geometriaan |
| Paras istuvuus | Suljetut, lämpökriittiset anturikotelot | Monimutkaiset ohutseinäiset geometriat pienemmällä lämmöntarpeella |
Kun anturi on suljettava hermeettisesti tai sen on erotettava huomattavaa lämpöä, kylmäpursottamalla on rakenteellinen etu, että mikään myöhemmän virran prosessi ei voi täysin palautua. Siellä missä geometrian monimutkaisuus hallitsee ja lämpökuormitus on vaatimaton, painevalu pysyy kilpailukykyisenä.
Usein kysytyt kysymykset
Q1: Mikä alumiiniseos sopii parhaiten autojen anturikoteloon?
Ei ole olemassa yhtä parasta metalliseosta. Erittäin puhtaat seokset, kuten Al1070, sopivat lämpökriittisiin ja laserhitsattuihin koteloihin. 6061 ja 6063 sopivat rakennekoteloihin ja monimutkaisiin suulakepuristettuihin profiileihin. 7075 sopii suuren kuormituksen tai tärinäkriittisten telineisiin. Oikea valinta riippuu käyttölämpötilasta, mekaanisesta kuormituksesta, tiivistysmenetelmästä ja pinnan viimeistelyvaatimuksista.
Q2: Mikä toleranssi voidaan realistisesti saavuttaa anturin kotelossa?
Yleismitat pysyvät tyypillisesti noin 0,1 mm:ssä kylmäpuristuksen tai painevalun jälkeen. Kriittiset ominaisuudet voivat olla noin 0,02 mm CNC-viimeistelyssä. Optiset asennuspinnat vaativat usein tasaisuutta ja yhdensuuntaisuutta mikronialueella, mikä on vahvistettu CMM-tarkastuksella.
Kysymys 3: Miksi kylmäsuulakepuristus ylittää painevalun termisesti?
Painevalu lisää kaasuhuokoisuutta metalliin. Huokoisuus katkaisee johtumisreitin ja luo paikallisia kuumia pisteitä. Kylmäekstruusio tuottaa tiiviin, olennaisesti huokosettoman rakenteen, joten lämpö kulkee kiinteän metallin läpi. Vertailevat testit ovat osoittaneet jopa 2,36 kertaa paremman lämpösuorituskyvyn kylmäpuristetuille koteloille.
Kysymys 4: Mihin IP-luokitukseen auton ulkoisen anturin kotelon tulisi kohdistua?
IP67 on yleinen runkoon asennetuissa tutka- ja kamerayksiköissä. IP68 koskee matalalle asennettuja tai jatkuvasti esillä olevia moduuleja. IP69K on määritelty kohteisiin, joissa pesu tapahtuu korkeassa paineessa ja korkeassa lämpötilassa, kuten hyötyajoneuvoissa ja maastossa.
Q5: Vaikuttaako pintakäsittely lämmönpoistoon?
Kyllä. Paksut eristävät pinnoitteet lisäävät pinnan lämpövastusta. Anodisointi- ja konversiopinnoitteet ovat yleensä riittävän ohuita säilyttämään lämmönsiirron, kun taas raskaan jauhemaalin rakenteet tulee arvioida lämpöbudjetin mukaan.
Kysymys 6: Miten uuden anturikotelointiohjelman toimitusaikaa voidaan lyhentää?
Valitse toimittaja, jolla on integroitu ekstruusio, kylmäpuristus, CNC-koneistus ja pintakäsittely. Talon sisäinen prosessinhallinta poistaa kolmannen osapuolen jonot, lyhentää näytteenottosilmukkaa ja vähentää prosessivaiheiden välisen aikataulun siirtymisen riskiä.
Q7: Mitä tarjouspyyntöön tulisi sisällyttää?
Tarjoa 3D-malleja ja 2D-piirustuksia perusstrategialla, metalliseoksen mieltymys- tai suorituskykyvaatimukset, tiivistysmenetelmä, IP-luokitustavoite, pintakäsittelyn spesifikaatiot, vuosimäärä ja vaaditut toimitusten virstanpylväät. DFM-palaute tarjousvaiheessa estää usein työkalujen muutokset myöhemmin.
Oikean asunnon määrittäminen alkaa oikeista kysymyksistä
Anturikotelo on lämpölaite, tarkkuuskiinnike, tiiviste ja korroosionesto samanaikaisesti. Jokaisesta kuudesta yllä olevasta tekijästä voi tulla rajoittava tekijä sovelluksesta riippuen. Tiimit, jotka saavat tämän oikeuden, ovat yleensä niitä, jotka määrittävät ensin vikatilat ja sitten määrittävät materiaalin, toleranssin, lämpösuunnittelun, tiivistyksen, viimeistelyn ja toimitusketjun näiden vikatilojen varalta.
Kun arvioit valmistuskumppania, etsi integroitua prosessikapasiteettia luettelon sijaan. Suulakepuristus, kylmäpuristus, CNC-työstö, ultraäänipuhdistus, pintakäsittely ja täydellinen tarkastus saman katon alla tekevät spesifikaatiosta toistettavan osan. Sama integraatio tekee alumiiniset kylmäpuristusosat käyttökelpoinen suljettuihin ja lämpökriittisiin anturikoteloihin tuotantomäärällä.
Lähetä piirustukset ja suorituskykyvaatimukset ajoissa. DFM-palaute tarjousvaiheessa on paljon halvempaa kuin työkalujen vaihto ensimmäisen artikkelin jälkeen.

-
Puh Numero
+86-0572-2210226Puhelinnumero
+86-13819283977 +86-13655726561 +86-13567228000Osoite
Rakennus B, Innovation and Entrepreneurship Industrial Park, nro 288, Yansan Road, Huzhou City, Zhejiangin maakunta, KiinaQR-koodi
-
Pikalinkit
Kotiin Tuotteet Tietoja meistä Ominaisuudet Toimialat Uutiset Ota yhteyttä -
Tutki
Ajoneuvon alumiininen kamerakuori Alumiinin kylmäekstruusio Alumiiniset kylmätakoiset osat -
ota rohkeasti yhteyttä