Teollisuuden uutisia
 Oct 09, 2026
 Lähettäjä ylläpitäjä
Kylmäekstruusio vs painevalu alumiini: mikä prosessi tuottaa parempia tarkkoja osia?
Miksi prosessivalinta muotoilee tarkkoja alumiiniosia
Kuljettajan apuantureita, lidar-koteloita, humanoidirobottiliitoksia ja dronerakenteita suunnittelevat insinöörit kohtaavat saman haasteen. Alumiinikomponentin järjestelmän keskellä on oltava tiukat, kestettävä tärinää vuosia ja käyttäytyä samalla tavalla ensimmäisestä kymmenesosasta. Projektin alkuvaiheessa valittu valmistusreitti ratkaisee usein, ovatko tavoitteet saavutettavissa ilman kallista uudelleensuunnittelua myöhemmin.
Kaksi prosessia hallitsee näitä keskusteluja: perinteinen painevalu ja kylmäekstruusio. Molemmat voivat tuottaa monimutkaisia muotoja tilavuudeltaan, mutta ne eroavat jyrkästi sisäisestä rakenteesta, mekaanisesta suorituskyvystä, mittojen hallinnasta ja ongelmista, joita ne aiheuttavat, kun ne työnnetään mukavuusalueensa ulkopuolelle. Ostajat, jotka pitävät niitä keskenään vaihtokelpoisina, huomaavat usein eron vasta kenttävikojen tai romun ilmaantuessa tuotantolinjalle.
Tässä oppaassa verrataan kahta prosessia suunnittelun ja oston näkökulmasta. Se selittää, kuinka jokainen muodostaa metallia, missä kukin toimii parhaiten, miltä kustannuskuva todella näyttää ja kuinka kirjoittaa spesifikaatio, jonka osaava toimittaja voi täyttää. Kompromissit esitetään avoimesti, mukaan lukien tilanteet, joissa painevalu on edelleen älykkäämpi valinta.
Kuinka kukin prosessi muodostaa metallin
Selkein tapa ymmärtää suorituskykyvaje on tarkastella metallin fyysistä tilaa muotoilun aikana. Painevalussa alumiini sulatetaan ja pakotetaan teräsmuottiin korkeassa paineessa. Kylmäekstruusiossa kiinteä aihio työnnetään muotin läpi huoneenlämpötilassa tai lähellä sitä. Tämä yksittäinen ero muokkaa melkein kaikkea seuraavaa.
Painevalualumiini
Sula alumiini täyttää ontelon nopeasti, mikä tekee painevalusta tehokkaan monimutkaisissa ohutseinämäisissä koteloissa. Ongelmana on se, mitä tapahtuu täytön ja jähmettymisen aikana. Sulateen jäänyt ilma ja metallin jäähtyessä vapautuvat kaasut muodostavat kaasuhuokoisuutta ja kutistuminen muodostaa tyhjiä osia, joihin paksut osat jäätyvät viimeiseksi. Jopa hyvin kontrolloidut prosessit jättävät jonkin verran sisäistä epäjatkuvuutta, ja nämä aukot ovat yleisimpiä osan raskaammissa osissa.
- Sula metalli ruiskutetaan terässuuttimeen suurella nopeudella ja paineella.
- Metalli jäähtyy ja jähmettyy, usein muutamassa sekunnissa pienten osien kohdalla.
- Valu poistetaan ja leikataan, minkä jälkeen se työstetään usein kriittisillä pinnoilla.
- Vuototestaus tai tarkastus seuloa osat, joissa on sisäisiä aukkoja.
Kylmäekstruusio alumiini
Kylmäekstruusio toimii kiinteässä materiaalissa, joten siinä ei ole nestevaihetta eikä jähmettymisen kutistumista. Aihio puristetaan ja pakotetaan muotoillun muotin läpi, ja metalli virtaa plastisesti ottamaan muotin muodon. Tämä muovivirtaus pyrkii sulkemaan sisäisiä epäjatkuvuuksia ja kohdistaa raerakenteen metallin virtaussuuntaan, mikä parantaa lujuutta kuormitetuille komponenteille tärkeimpiin suuntiin.
- Muokatun alumiinin leikattu aihio ladataan puristustyökaluihin.
- Puristin pakottaa aihion muotin läpi muodostaen seinät, ulokkeet ja ontelot.
- Muodostettu osa leikataan ja joskus stressiä lievitetään tai lämpökäsitellään.
- CNC-työstö viimeistelee vain ne ominaisuudet, jotka vaativat lopullista tarkkuutta.
Vierekkäin: keskeiset suorituskykyerot
Hankintaryhmät vertailevat yleensä prosesseja viidellä ulottuvuudella: rakenteellinen tiheys, lujuus ja väsymisikä, mittatarkkuus pinnan viimeistelyn kanssa, lämpökäyttäytyminen ja erän sakeus. Alla olevassa taulukossa on yhteenveto tyypillisistä tuloksista. Todelliset tulokset riippuvat metalliseoksesta, geometriasta, työkalujen laadusta ja tarkastusstandardeista.
| Kriteerit | Painevalualumiini | Kylmäekstruusio alumiini |
|---|---|---|
| Sisäinen rakenne | Kaasun huokoisuus ja kutistuminen mahdollista | Täysin tiheä, suljettu katkonaisuus |
| Väsymyksen kestävyys | Kohtalainen, herkkä tyhjiöille | Korkea, sopii syklisille kuormille |
| Taipuisuus | Usein rajoitettu | Yleensä korkeampi |
| Muodostuneen pinnan karheus | Yleensä noin 1,6 - 3,2 mikrometriä Ra | Yleensä noin 0,8-1,6 mikrometriä Ra |
| Kriittinen toleranssialue | Usein 0,1 mm tai enemmän ilman koneistusta | Usein 0,05 mm tai parempi muotoilluilla piirteillä |
| Soveltuvuus laserhitsaukseen | Huokoisuuden rajoittama | Vahvat, tasaiset hitsaustulokset |
| Erän johdonmukaisuus | Vaihtelee prosessin ajautuman mukaan | Vakaa over long runs |
Tiheys ja huokoseton suorituskyky
Tiheys on useimpien muiden erojen perusta. Kaasun huokoisuus painevaluissa ei aina näy pinnalla, mikä tekee siitä piilotetun riskin. Kotelo voi läpäistä visuaalisen tarkastuksen ja silti vuotaa paineen alaisena, tai se voi halkeilla muutaman tuhannen lämpöjakson jälkeen, koska kuormitusreitin lähellä on tyhjiö. Kylmäpursotetut osat välttävät nesteen ja kiinteän aineen siirtymisen kokonaan, joten nämä sisäiset epäjatkuvuudet ovat harvinaisia. Tällä on eniten merkitystä suljetuille anturikoteloille ja kaikille laserhitsattaville osille, koska hitsin laatu riippuu suuresti siitä, mitä pinnan alla on.
Vahvuus ja väsymyksenkestävyys
Robotin nivelissä ja ajoneuvon alustaympäristöissä olevat komponentit epäonnistuvat harvoin yhdestä ylikuormituksesta. Ne epäonnistuvat miljoonien pienten jännitysmuutosten takia, jotka aiheuttavat hitaasti halkeamia heikkoihin kohtiin. Koska kylmäsuulakepuristus tuottaa tiiviin rakenteen, jolla on suunnattu raevirtaus, väsymiskyky on yleensä vahvempi, erityisesti fileissä, ohuissa rivoissa ja ulkonemissa. Painevalut voivat saavuttaa erinomaisen staattisen lujuuden, mutta niiden alempi sitkeys ja herkkyys sisäisille onteloille voivat lyhentää väsymisikää tärinässä.
Mittojen tarkkuus ja pinnan laatu
Painevalut kutistuvat jäähtyessään, ja työkalujen on kompensoitava tämä liike. Tiukkojen toleranssien saavuttaminen tarkoittaa yleensä CNC-työstön lisäämistä kriittisiin pintoihin, porauksiin ja asennusominaisuuksiin. Kylmäekstruusio muodostaa osia lähempänä lopullisia mittoja ja tuottaa sileämpiä pintoja, joten harvemmat ominaisuudet tarvitsevat toissijaista työstöä. Vähemmän työstövaiheita tarkoittaa vähemmän käsittelytapahtumia, vähemmän kiinnitysvirheitä ja parempaa kokoonpanon istuvuutta.
Lämpökäyttäytyminen ja erän konsistenssi
Lämmönhallinta on kriittistä lidar-moduuleille ja anturikoteloille, joissa elektroniikasta tulevan lämmön on päästävä ulkokuoreen luomatta kuumia kohtia. Tiheä, tyhjiötön seinä johtaa lämpöä ennakoitavammin kuin seinä, jossa on hajahuokoisia, jotka voivat keskeyttää lämmönvirtauksen epätasaisesti. Tuotantoajojen aikana painevaluprosessin ajautuminen voi muuttaa huokoisuustasoja työvuorosta toiseen. Kylmäsuulakepuristus pyrkii pitämään tasaisemman tehon, mikä vähentää saapuvaa tarkastustyömäärää ja auttaa vikoja pysymään alhaisina ajan mittaan.
Visuaalinen katsaus kahdesta tuotantoreitistä
Alla oleva kaavio näyttää kunkin reitin vaiheiden järjestyksen. Keskeinen ero on keskivaiheessa: nestemäinen metalli jähmettyy yhdessä tapauksessa, kun taas kiinteä aihio virtaa plastisesti toisessa.
Sovellusskenaariot: Kukin prosessi sopii
Kumpikaan prosessi ei ole yleisesti parempi. Oikea valinta riippuu osan toiminnasta, sen kantamista kuormista, tiivistys- ja hitsausvaatimuksista sekä tuotantomäärästä. Alla olevat ohjeet kuvastavat alan yleistä käytäntöä kiinteän säännön sijaan, ja teknisen katsauksen tulisi vahvistaa jokainen tapaus.
Missä painevalu on edelleen hyvä valinta
- Heikkotarkkoja koteloita, joissa mittatoleranssi on suuri ja pinnan ulkonäkö on tärkeämpää kuin sisäinen eheys.
- Ei-rakenteiset kannet ja vaipat, jotka kantavat vähän kuormaa eivätkä vaadi tiivistämistä paineen alaisena.
- Erittäin monimutkainen ohutseinäinen geometria suurella volyymilla, jossa työkalukustannukset kappaletta kohti ovat hallitseva tekijä.
- Projektit, joissa suunnittelu on vielä muuttumassa ja nopeat työkaluiteraatiot, ovat tärkeämpiä kuin pitkän aikavälin väsymistiedot.
Missä kylmäekstruusio tarjoaa selkeitä etuja
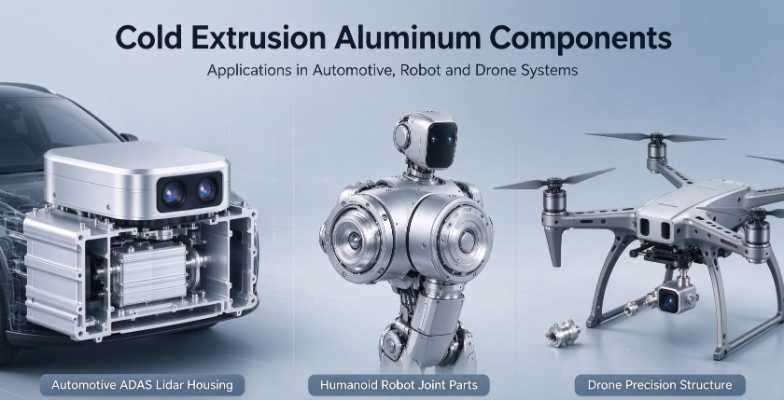
- Lidar-kotelot ja autokamerarungot, joiden on pysyttävä tiiviinä ja mittavakaina lämpötilajaksojen ajan.
- Humanoidirobotin rakenneosat, jotka kokevat jatkuvaa edestakaista liikettä ja joiden on vastustettava väsymishalkeamia.
- Dronekomponentit kantavat suuria dynaamisia kuormia, joissa paino ja luotettavuus ovat tärkeitä.
- Laserhitsausta tai korkeaa ilmatiiviyttä vaativat osat, joissa tiheä pohjamateriaali parantaa hitsin sakeutta.
Kustannuskuva: Yksikköhinta vs. kokonaiskustannukset
Yleinen oletus on, että painevalu on aina halvempaa. Tämä pätee erittäin suuren volyymin yksinkertaisen osan yksikköhintaan, mutta kokonaiskustannuksiin sisältyy romu, uudelleentyöstö, tarkastus, toissijainen koneistus, kenttäpalautukset ja laatuongelmien ratkaisemiseen käytetty suunnitteluaika. Alhaisemmasta tarjoushinnasta voi tulla kalliimpi vaihtoehto, kun nämä piilokustannukset lasketaan.
Kylmäsuulakepuristus vaatii yleensä suurempia etukäteissijoituksia ja huolellisempaa aihion ja puristimen asennusta. Sen vahvuus on tuotto ja ennustettavuus. Kun vähemmän osia hylätään, tarvitaan vähemmän työstöjä ja tuotanto pysyy yhtenäisenä vuorojen aikana, kustannus per hyvä osa voi verrata suotuisasti ohjelman elinkaaren aikana. Ostajien tulee pyytää kokonaiskustannuksia koskevia arvioita sen sijaan, että he vertaisivat yksikkötarjouksia.
Suunnitteluvinkkejä alumiinisten tarkkuusosien määrittämiseen
Valitsetpa minkä reitin tahansa, selkeä määrittely vähentää riskiä. Piirustukset, jotka kuvaavat toimintaa, ei vain geometriaa, auttavat toimittajia suosittelemaan oikeaa prosessia ja ilmoittamaan ongelmat ajoissa. Tiimit, jotka työskentelevät luotettavan kanssa kylmäpuristettavat alumiiniosat toimittaja hyötyy usein eniten varhaisista suunnittelutarkistuksista.
- Tunnista, mitkä ominaisuudet kantavat kuormaa, tiivistävät tai johtavat lämpöä, ja merkitse ne piirustukseen kriittisiksi.
- Määritä seinämän paksuuden siirtymät varovasti välttääksesi jännityksen keskittymisen jyrkissä muutoksissa.
- Määrittele pinnan karheus vain siellä, missä sillä on merkitystä, kuten tiivistepinnat ja laakerien istukat.
- Ilmoita sisäisen eheyden tarkastusmenetelmä, kuten vuototestaus tai näytteiden leikkaus.
- Anna odotettu tuotantomäärä ja vuosiennuste, jotta toimittaja voi suunnitella työkaluja ja kapasiteettia.
- Sovi ensimmäinen artikkelin tarkastussuunnitelma ja hyväksymiskriteerit ennen kuin työkalut julkaistaan.
Yleiset virheet vältettävät
- Jokaisen toleranssin kiristäminen samaan arvoon, mikä ohjaa kustannuksia parantamatta toimintaa.
- Väsymiskuormitukset huomioimatta suunnittelun aikana ja vain staattisen lujuuden tarkistaminen.
- Prosessin valinnan jättäminen avoimeksi antamatta toimittajalle sen takana olevia suorituskykyvaatimuksia.
Mitä etsiä tarkkuusalumiinin toimittajalta
Prosessitieto on vain osa kuvaa. Toimittaja, joka tuottaa tarkkoja alumiinikomponentteja vaativien teollisuudenalojen pitäisi pystyä osoittamaan hallintaa koko ketjussa aihiosta valmiiseen osaan. Alla oleva tarkistuslista auttaa ostajia arvioimaan kykynsä ennen projektiin sitoutumista.
- Kokemus kylmäpuristamisesta ja CNC-työstyksestä integroituna työnkulkuna erillisinä alihankintavaiheina.
- Dokumentoitu tarkastusmahdollisuus, mukaan lukien mittamittaukset, pintatarkastukset ja sisäinen eheystestaus.
- Puhdistus- ja pintakäsittelyprosessit, jotka sopivat tiivistetyille tai hitsatuille kokoonpanoille.
- Halukkuus tarkastella piirustuksia, ehdottaa suunnittelumuutoksia ja tukea sekä mukautettuja OEM- että ODM-ohjelmia.
- Selkeät prosessinhallintatietueet, jotka osoittavat, kuinka erän tasaisuus säilyy pitkien tuotantoajojen aikana.
Johtopäätös: Prosessin sovittaminen suorituskykytavoitteeseen
Tarkkuusosien, joiden on pysyttävä tiiviinä, mittojen vakaina ja väsymisenkestävinä pitkän käyttöiän ajan, kylmäpuristus tarjoaa rakenteellisia etuja, joita painevalu on vaikea saavuttaa. Painevalu ansaitsee edelleen paikkansa yksinkertaisemmissa, vähemmän rasittavia ja suuria määriä vaativissa sovelluksissa, joissa sen nopeus ja työkalujen taloudellinen ominaisuus ovat järkeviä. Paras päätös alkaa osan toiminnasta eikä prosessin nimestä.
Jos seuraava projektisi koskee anturikoteloita, robottirakenteita tai dronekomponentteja, jaa piirustukset ja suorituskykyvaatimukset ajoissa. Yksityiskohtainen geometrian, kuormien ja tiivistystarpeiden tarkastelu osoittaa, mikä reitti sopii, ja näytetarkastus vahvistaa sen ennen täyden tuotannon alkamista.
Usein kysytyt kysymykset
Q1: Onko kylmäpuristus aina kalliimpaa kuin painevalu?
Ei välttämättä. Kylmäsuulakepuristus vaatii yleensä korkeampia etukäteistyökalu- ja asennuskustannuksia, mutta se voi alentaa kokonaiskustannuksia, kun vähemmän osia romutetaan, tarvitaan vähemmän työstövaiheita ja kentän palautus pienenee. Kokonaisomistuskustannusten vertailu antaa tarkemman kuvan kuin pelkkä yksikköhintojen vertailu.
Q2: Voidaanko painevalettuja alumiiniosia käyttää suljetuissa tai vedenpitävissä koteloissa?
Kyllä, asianmukaisella suunnittelulla, prosessin ohjauksella ja vuototestauksella. Sisäinen huokoisuus paksuissa osissa voi kuitenkin luoda vuotoreittejä, joita on vaikea havaita visuaalisesti. Tiheä pohjamateriaali vähentää usein tätä riskiä ja parantaa konsistenssia koteloissa, joissa on tiukat tiivistysvaatimukset.
Q3: Miksi väsymiskestävyydellä on merkitystä robotin ja droonin osille?
Nämä osat näkevät toistuvia kuormia liikkeen ja tärinän aikana. Väsymishalkeamat alkavat yleensä pienistä vioista tai jännityspitoisuuksista ja kasvavat hitaasti useiden syklien aikana. Tiheä, suunnattu raerakenne auttaa viivästyttämään halkeaman alkamista, mikä pidentää käyttöikää jatkuvassa liikkeessä.
Q4: Minkä toleranssin kylmäpuristus voi saavuttaa kriittisissä ominaisuuksissa?
Monissa muotoilluissa ominaisuuksissa on saavutettavissa noin 0,05 mm:n tai sitä paremmat toleranssit riippuen geometriasta, materiaalista ja työkalun kunnosta. Lopullinen koneistus voi jalostaa ominaisuuksia, jotka vaativat vielä tiukempaa hallintaa. Varhainen keskustelu toimittajan kanssa auttaa määrittämään realistiset toleranssit kullekin ominaisuudelle.
Q5: Kuinka päätän, mikä prosessi määritetään uudelle mallille?
Aloita luettelemalla toiminnalliset vaatimukset: kuormat, tiivistys, hitsaus, lämmönsiirto ja odotettu tilavuus. Jos osa on rakenteellinen, tiivistetty tai väsymiskriittinen, kylmäekstruusio ansaitsee vakavan arvioinnin. Jos osa on yksinkertainen, ei-kriittinen ja valmistettu erittäin suuria määriä suurilla toleransseilla, painevalu voi olla taloudellisempaa. Näytetestaus molemmilla reiteillä voi vahvistaa valinnan.

-
Puh Numero
+86-0572-2210226Puhelinnumero
+86-13819283977 +86-13655726561 +86-13567228000Osoite
Rakennus B, Innovation and Entrepreneurship Industrial Park, nro 288, Yansan Road, Huzhou City, Zhejiangin maakunta, KiinaQR-koodi
-
Pikalinkit
Kotiin Tuotteet Tietoja meistä Ominaisuudet Toimialat Uutiset Ota yhteyttä -
Tutki
Ajoneuvon alumiininen kamerakuori Alumiinin kylmäekstruusio Alumiiniset kylmätakoiset osat -
ota rohkeasti yhteyttä