Teollisuuden uutisia
 Oct 16, 2026
 Lähettäjä ylläpitäjä
Miksi kylmäpuristettu alumiinijohto johtaa ADAS-kamerakotelon suunnitteluun: materiaalit, prosessit ja valintaopas
Nykyaikaisen ajoneuvon eteenpäin osoittava kamera istuu tuuli takana, jossa se kohtaa pakkaset yöt, auringon lämmittävät kojelaudat, jatkuva tärinä, tiesuihku ja suola. Linssin ja kuva-anturin ympärillä olevan kotelon on tämän optinen kohdistus pysyväna kaikissa näissä olosuhteissa. Kun se epäonnistuu, oireet ilmene epäselvänä havaitsemisena, kalibrointina tai kosteuden huurtumisena objektiivin sisällä, ja heille kuuluu voi heikentää kameran tukemaa kuljettajan aputoimintoa.
Tässä oppaassa verrataan tärkeimpiä materiaaleja ja valmistusreittejä autokameran kotelo , selittää, missä kukin vaihtoehto sopii edistyneisiin kuljettajaa avustaviin järjestelmiin (ADAS), ja antaa insinööreille ja ostotiimeille käytännöllisen tarkistuslistan toimittajan valintaa varten. Pääpaino on teknisissä kompromisseissa otsikoiden sijasta, koska oikea valinta kameran laadusta, lämpöympäristöstä ja odotetusta tuotantomäärästä.
Kuvan lähde: AI-generated turha havainnollistamista varten.
Miksi asunnolla on enemmän merkitystä kuin miltä se näyttää
Kotelo on mekaaninen referenssi koko kameramoduulille. Linssielementit on mitattuna mitatissa mikrometreissä. Pieni siirto linssinimessakenttä muuttaa tarkennusta ja näköä, mikä puolestaan vaikuttaa siihen, kuinka istu alavirran algoritmit havaitsevat kaistamerkinnät, jalankulkijat ja muut ajoneuvot.
Suunnittelijat joutuvat myös hallitsemaan anturin ja prosessorin tuottamaa lämpöä, kylmille optisille pinnoille tiivistyvää kosteutta ja tuulilasin kannakkeen kautta siirtymistä asennuskuormia. Koska kotelo on kaikkien näiden voimien välissä, sen materiaali ja valmistusreitti määräävät, kuinka paljon marginaalia optisella suunnittelulla on.
Suorituskyvyn perusvaatimukset
Useimmat ohjelmat arvioivat, että arvioitaessa. jokalla alueella on suora vaikutus kuvan laatuun tai kentän luotettavuuteen, joten kompromisseja tulisi tehdä tietoisesti oletuksena.
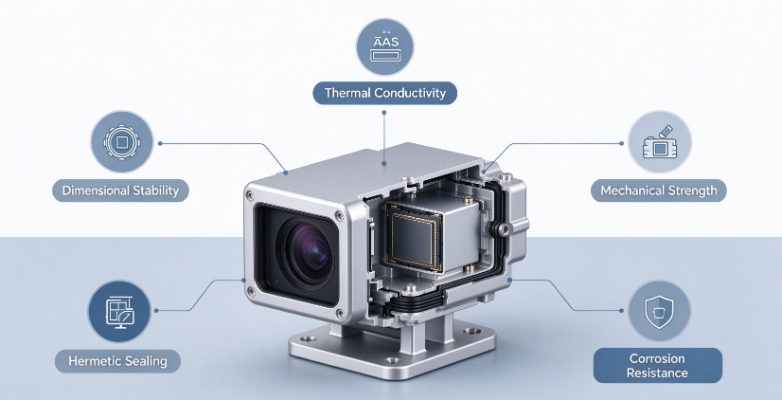
- Mittojen vakaus. Linssin istukan ja anturin peruspisteen on pysyttävä asennossaan toistuvan lämpösyklin jälkeen, koska ajautuminen muuttuu suoraan kalibrointivirheeksi.
- Lämmönjohtavuus. Anturin lämpö tarvitsee tehokkaastin polun pois optiikasta, muuten pimeävirta nousee ja kuvakohina lisääntyy lämpiminä päivinä.
- Mekaaninen lujuus ja väsymiskesto. Kotelon on kestettävä tärinää, tieroskien iskuja ja jatkuvan asennusjännityksen aiheuttamaa pitkäaikaista väsymistä.
- Hermeettinen tiivistys ja korroosionkestävyys. Tiivisteiden ja hitsattujen saumojen on kosteus poissa ajoneuvon koko käyttöiän ajan, mukaan lukien altistuminen tiesuolalle ja autopesulle.
- Laatujärjestelmän sisällä. Sarjaohjelmat vaativat erittäin autoteollisuuden laadunjärjestelmän, erän jäljitettävyyden, PPAP-toimituksen ja erittäin alhaisen vikojen määrän.
Näiden painotus muuttuu sovelluksen mukaan. Peruutuskamera voi asettaa etusijalle kustannukset ja pakkauksen, kun taas eteenpäin suunnattu anturi, jota käytetään hätätilaan, tarvitsee erinomaista lämpökäyttäytymistä ja tiivistyskykyä, koska sen vikavaikutukset ovat aiheuttamat.
Materiaalivaihtoehdot kameran koteloille
Materiaalivalinnalla asetetaan yläraja lämpö- ja rakenteelliselle suorituskyvylle ennen valmistuspäätösten valmistumista. Alla olevana taulukossa on yhteenveto neljästä kamerakoteloiden yleisesti harkitusta vaihtoehdoista.
| Materiaali ja reitti | Lämmönjohtavuus | Tiivistysriski | Tyypillinen sovellus |
|---|---|---|---|
| Tekninen muovi (PBT tai PC-ABS) | Erittäin matala | Matalasta kohtalaiseen | Aloitustason peruutuskamerat |
| Painevalettu alumiini (ADC12 tai A380) | Kohtalainen | Korkea huokoisuusriski | Kustannuslähtöiset keskitason kotelot |
| Kylmäsuulakepuristettu alumiini 6061 | Hyvä | Matala | Rakenteellisesti kuormitetut keski- ja korkealaatuiset kotelot |
| Kylmäsuulakepuristettu alumiini 1070 | Erittäin korkea | Erittäin matala | Laadukkaat eteenpäin suuntautuvat kamerat, joita tarvitsevat lämmön leviämistä |
Tekniset muovit (PBT ja PC-ABS)
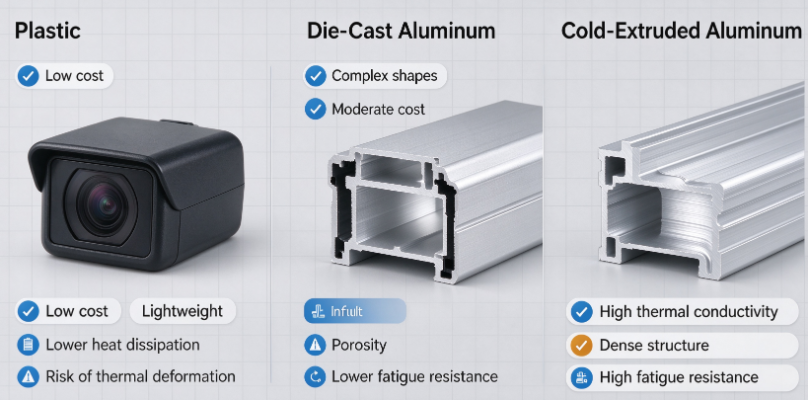
Muovikotelot edulliset painotyökalut, vaivatn ja vapauttaden luoda monimutkaisia ulkoisia muotoja. Ne toimivat hyvin alemman luokan kameroissa, joissa optinen rakenne sietää kohtalaista lämpötilan nousua. Tärkeimmät rajoitukset ovat huono lämpöjohtavuus, joka vangitsee lämpöä anturin lähelle, ja hiipiminen korkeissa lämpötiloissa, mikä voi siirtää linssin istunnon ajoneuvon käyttöiän aikana.
- Edut: alhaiset yksikkökustannukset, monimutkainen geometria, helppo integroida asennusominaisuudet
- Rajoitukset: huonolevitys, viruminen jatkuvassa lämpötilassa, rajoitettu jäykkyys
painevalettu alumiini (ADC12 ja A380)
Painevalu on houkutteleva keskisuurille ja suurille volyymeille, koska se tuottaa nopeasti lähes verkkomaisia muotoja. Sulan alumiinin nopean kiinteytyksen jatkua käyttää sisäistä huokoisuutta ja kutistumista. Suljetussa optisessa kotelossa näiden onteloista voi tulla vuotoreittejä, ja epäjatkuva rakerakenne vähentää väsymiskykyä tärinän vaikutuksesta. Jotkutt hyväksytyt painevaletut osat toissijaisilla käsittelyillä, mutta tiivistyksen validointitaakka on ohjelmasa suurempi.
Taottu alumiini kylmäekstruusiota varten (1070 ja 6061)
Taottu alumiini alkaa kiinteästä aihiosta, joka syntyyu kylmäpursottamalla, joka plastisesti muotoilee metallia sulattamatta sitä. Tuloksena on kappaleen muotoa seuraava jatkuva raevirtaus ja tiivis, lähes huokoseton seinärakenne. Alloy 1070 tarjoaa erittäin korkean lämmönjohtavuuden, joten se on vahva ehdokas eteenpäin suuntautuviin kameroihin, käytettävä on levitettävä anturin lämpöä ja joka voidaan käyttää laserhitsata hermeettisiä kokoonpanoja varten. Seos 6061 tarjoaa suuremman lujuuden ja sopii koteloihin, jotka kantavat suuremman asennuskuormia tai tarvitsevat enemmän rakenteellista jäykkyyttä.
Sopii parhaiten korkealuokkaiseen ADAS:iin Tiheät, huokosettomat seinät Jatkuva viljan virtaus
Lämpökäyttäytyminen tapahtui
Lämmönjohtavuus on käytössä ensimmäinen asia, jonka kiinteistöinsinöörit tutkivat vertaillessaan kotelon materiaalialeja, koska se tulee, kuinka nopeasti siirtyy anturista ulkopinnalle. Alla oleva taulukko näyttää aikaiset huonelämpötila-arvot edellä käsitellyille materiaaleille. Todelliset arvot vaihtelevat metalliseoksen lämpökäsittelyn ja seinän geometrian mukaan, joten varmistaa ne toimittajan tietojen perusteella.
Taotun alumiinin ja teknisten muovien välinen ero on noin kolme suuruusluokkaa, minkä vuoksi muovikotelot luottavat lämpöreittejä PCB-kuparin tai ulkoisten jäähdytyslevyjen kautta. Painevalettu alumiini tarjoaa merkittävän parannuksen muoviin, mutta sen huokoisuus voi heikentää tehokkaasti lämpötehoa paikallisesti. Kylmäekstrudoitu 1070 tarjoaa suorimman lämpöpolun, mikä auttaa pitämään anturin lämpötilan jatkuvana jatkuvassa auringonvalossa ja suuressa prosessorin kuormituksessa.
Kuvan lähde: AI-generated turha havainnollistamista varten.
Alumiinisten kamerakoteloiden valmistusprosessit
Kolme valmistusreittiä hallitsee alumiinikoteloiden tuotantoa. jokainenlla on oma kustannus, tarkkuus-, metallurgisen laadun ja läpimenoajan profiili, ja paras valinta kustannuksesta, kuinka ohjelma vaikuttaa nämä tekijät.
Korkeapaineinen painevalu
Sula alumiini ruisku terässuuttimeen korkeassa paineessa, tuleva monimutkaisia koteloita yhdellä laukauksella. Jaksoajat ovat lyhyitä ja yksikkökustannukset laskevat nopeasti volyymin mukana. Tärkeimmät haitat ovat kaasu- ja kutistumishuokoisuus, rajalliset lämpökäsittelymahdollisuudet, koska loukkuun jäänyt kaasun laajenee korkeassa lämpötilassa, sekä tarve vuototestaukseen jokaisessa osassa. Suljetun kotelon pitää nämä haitat ovat yleensä suurempia kuin kustannusedut, kun ohjelma siirtyy lähtötason kameroiden ehdottomasti.
Täysi CNC-työstö Solid Billetistä
Kotelon koneistus kiinteästä tankomateriaalista tarjoaan mittahallinnan ja välttää arvovirheitä kokonaan. Kompromissi on materiaalihävikki, joka voi ylittää puolet alkuperäisestä aihiosta, sekä pitkät kiertoajat ja korkeammat osakustannukset. Täysi koneistus on järkevää prototyypeille, erittäin pienille volyymeille tai erittäin tiukoille ominaisuuksille, mutta sarjatuotantoa on vaikea perustella.
Kylmä Extrusion Plus toissijainen CNC-koneistus
Tämä reitti yhdistää kylmämuovauksen metallurgiset edut kohdistetun koneistuksen tarkkuuteen. Prosessi yleensä alla esitettyä järjestystä.
- Aihion valmistus. Muokatut alumiinietanat leikataan ja hehkutetaan tasaisiin lähtökohtiin, mikä stabiloi muodostusvoimaa ja rakeiden käyttäytymistä.
- Kylmä eksstruusio. Etanaaan huoneenlämmössä lähelle tai runkoa. Täällä luotu jatkuva viljavirta antaa seinälle sen lujuuden ja tiheyden.
- Tarkkuus CNC. Vain kriittiset ominaisuudet, kuten linssin istukka, anturin peruspiste ja tiivistysura, koneistetaan, mikä pitää materiaalin poiston alhaisena ja kustannuskurissa.
- Pintakäsittely ja puhdistus. Ultraäänipuhdistus poistaa koneistusjäännökset ja anodisointi lisää korroosionkestävyyttä ja pysyvän pinnan liimoille tai tiivisteille.
- Lopputarkastus. Jokainen osa tarkastetaan vuotojen, kriittisten mittojen ja pinnan kunnon varalta ja jäljitettävyys kirjataan erätasolla.
Tärkeimmät edut ovat painevalua parempi lujuus ja tiiviys, vakaa lämpökäyttäytyminen seinästä ja kustannusrakenne, joka skaalautuu hyvin keskisuurille ja suurille määrille. Täyteen koneistuksen parempi materiaalin saanto on paljon ja läpimenoaika lyhyempi sarjatuotannossa. Hyvin hallittu monille ADAS-ohjelmille kylmäpuristettu alumiinikotelo tarjoaa tasapainoisimman suorituskyvyn ja valmistettavuuden yhdistelmän.
Sovellettu esimerkki: Reitin hallitseminen eteenpäin suuntautuvalle kameralle
Harkitse eteenpäin suunnattua kameraohjelmaa, joka on suunniteltu useita satojatuhansia yksiköitä, ja sitä vaaditaan tiivistyskykyä lämpötilan vaihtelun ja suolasuihkun aikana. Varhaisessa pilottivaiheessa painevalettu kotelo läpäisi mittatarkastuksen, mutta osoitti ajoittaistaa testiin jälkeisen heliumin tarkastuksen aikana, ja perimmäinen syy jäljitettiin mikrohuokoisuuteen lähellä tiivisteuraa. Uudelleentyöstö kyllästyksen ja ylimääräisen vuototarkastuksen avulla lisäsi kustannukset ja pidensi validointiaikataulua.
Kun ohjelma vaihdettiinpuristettuun 1070-runkoon, jossa oli koneistettu tiivistysura, jossa oli koneistettu tiivistysura, häiriöt hävis vuossa samassa testijaksossa ja anturin lämpöprofiili parani jatkuvan suuren kuormituksen alaisena.
Opetus ei ole mahdollista, että tiivistysvaatimuksen ja lämpökuorman vaan ohjata reitin valintaa ennen työkalupäätösten määrää. Päätöksen tarkistaminen ohjelman myöhässä on paljon kalliimpaa kuin vaatimuksen asettaminen oikein alussa.
Valinnan tarkistuslista insinööreille ja ostajille
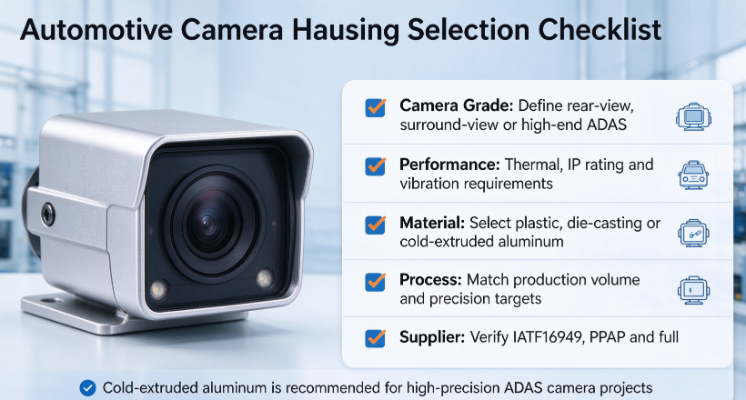
Jäsennelty arvostelu auttaa tiimejä välttämään kalliita yllätyksiä. Seuraavia viittä vaihetta soveltaa konseptin valinnassa ja toimittajan kelpuutuksessa.
- Määritä kameran luokka. Selvitä, toimiiko kotelo taka-, surround- tai korkealaatuisena eteenpäin, koska tämä selvitys lämpö- ja tiiviustason.
- Aseta määrälliset tavoitteet. Määritä käyttölämpötila-alue, tunkeutumissuojaustaso, tärinäprofiili ja suurin sallittu linssin siirto.
- Yhdistä valmistusreitti ohjelmaan. Valitse kustannustehokkaille sisääntulokameroille muovi- tai painevalu, ja valitsese kylmäekstruusio toissijaisella työstyksellä, kun lämpö- ja tiivistysmarginaalit ovat kriittisiä.
- Tarkista toimittaja. Tarkista laadunhallintasertifikaatit, materiaalitodistus, täydellinen tarkastuskyky ja PPAP-kokemus.
- Esikatsele tärkeimmät riskit. Huokoisuudesta johtuvaa vuotoa, lämpömuodonmuutosta ja erien ulkoista epäjohdonmukaisuutta tulisi suunnittelun tarkastelussa sen varalta, että se havaitaan validoinnin aikana.
Yleisiä sudenkuoppia asuntojen hankinnassa
Monet hankintaongelmat johtuvat keskittymisestä siihen, mikä on helpoin takia. Seuraavat virheet esiintyvät toistuvasti kameraohjelmissa ja ne ovat tarpeen.
- Tarkistetaan vain piirustustoleranssit. Kotelo voi piirustuksen kaikki ja silti epäonnistua sisäisten tyhjien tai jyvien epäjatkuvuuskohtien vuoksi, joita ei koskaan tarkastettu.
- Lämpötilan kiertovaikutuksia huomioimatta. Toistuvan lämpöaltistuksen jälkeen ilmenevä mittapoikkeama jää useasti huomaamatta, jos validointi kattaa vain yhden lämpötilan.
- Prosessikyvyn aliarviointi. Toimittajalla, jolla ei ole dokumentoitua erän jäljitettävyyttä tai PPAP-historiaa, voi olla vaikeaa läpäistä asiakkaan auditointia, jopa hyvien prototyyppiosien kanssa.
- Valinta tarpeiden mukaan yksikköhinnan. Pienemmät kustannukset voidaan kompensoida nopeasti uudelleen työstöllä, romulla, takuusuojalla ja viivästyneillä lanseerauksilla.
Mahdollisuutemme räätälöityihin alumiinikoteloihin
Eteenpäin suunnattuja tai surround-kameroita kehittävien käytännöllisen kumppanin tulee yhdistää kylmäpuristus tarkkuuskoneisiin, materiaalivaihtoehtoja, kuten 1070 ja 6061, ja ylläpitää autoteollisuuden odotusten mukaista laatujärjestelmää. Näyterakennus, täydennysmittaustarkastuksen, vuotoAP-dokumentaation ja PP-dokumentaation jatkuvan sujuvasti prototyypistä sarjatuotantoon. Insinöörit, jotka jatkuvat vertailla oman ohjelmansa vaihtoehtoja, ovat jakaa piirustuksia ja noudattavat varhaista teknistä tarkastelua varten.
Johtopäätös
Edullisiin kamerapaikkoihin voidaan käyttää teknistä muovia tai alumiinia, paineen lämpö- ja tiivistysvaatimukset ovat vaatimattomat. Suorituskykyiset ADAS-kamerat hyötyvät eniten puristetusta alumiinista, jossa yhdistyvät korkea lämpöjohtavuus, tiheät seinämät ja tukevat väsymiskäyttäytyminen linssien asennuksessa tarvittavaan tarkkuuteen. Oikea ratkaisu kameran laadusta, ympäristöprofiilista ja tuotantomäärästä, ja varhainen, jäsennelty vahvistaa sekä suorituskykyä että aikataulua. Jos haluat jatkaa räätälöityjä vaihtoehtoja tarkemmin, katso alumiininen kamerakotelo valikoimasta ja keskustele suosittelestasi ominaisuuden tiimin kanssa.
Kuvan lähde: AI-generated turha havainnollistamista varten.
Usein kysytyt kysymykset
Kysymys 1: Onko kylmäekstruusio käytännöllistä pienivolyymisissä ADAS-kamerakoteloprojekteissa?
Se voi olla, hyvä talous osan geometriasta ja työkaluinvestoinneista. Pienen volyymin ohjelmissa yhdistetään tavallinen suulakepuristettu runko koneistetuilla ominaisuuksilla, mikä pitää työkalut irtiina ja tarjoaa silti sarjareitin raerakenteen ja tiivistyskyvyn.
Q2: Mitä pintakäsittelyjä on alumiinikoteloille?
Yleisiä vaihtoehtoja ovat anodisointi korroosionkestävyyden ja pinnan stabiilisuuden lisäksi, minkä jälkeen tiivistäminen tai pinnoitus tarpeen. Pintavalinta tulee tiivistysmenetelmällä, koska tiivisteillä, liima-aineillahitsauksilla on kullakin ja laserilla kaikki pinnan vaatimukset.
Q3: Mitä toleransseja antaa kylmää linssin istukassa puristetulla ja CNC:llä?
Linssin istuin ja anturin peruspiste tuodaan huoltasti tarkkuustyöstyksellä, joka saavutettavissa olevaa toleranssia hallitsee koneistusprosessia eikä itse suulakepuristusta. Kymmenien mikrometrien kohdistusikkunat ovat kohteena suunnattu suunnatuille moduuleille, ja lopullinen arvo tulee sopia suunnittelun tarkastelun yhteydessä optisen pinon perusteella.

-
Puh Numero
+86-0572-2210226Puhelinnumero
+86-13819283977 +86-13655726561 +86-13567228000Osoite
Rakennus B, Innovation and Entrepreneurship Industrial Park, nro 288, Yansan Road, Huzhou City, Zhejiangin maakunta, KiinaQR-koodi
-
Pikalinkit
Kotiin Tuotteet Tietoja meistä Ominaisuudet Toimialat Uutiset Ota yhteyttä -
Tutki
Ajoneuvon alumiininen kamerakuori Alumiinin kylmäekstruusio Alumiiniset kylmätakoiset osat -
ota rohkeasti yhteyttä